Automation-fur-Dreh-und-Frasmaschinen-v2

Automatisation CNC: principes fondamentaux, technologies et rentabilité

Les solutions d'automatisation modernes permettent également aux entreprises de taille moyenne d'accroître leur productivité et de rester compétitives sur le marché international. Cet article présente un aperçu des technologies, des cas d'application et des critères de décision en matière d'automatisation CNC.

Nos robots CNC

Qu'est-ce que l'automatisation CNC?

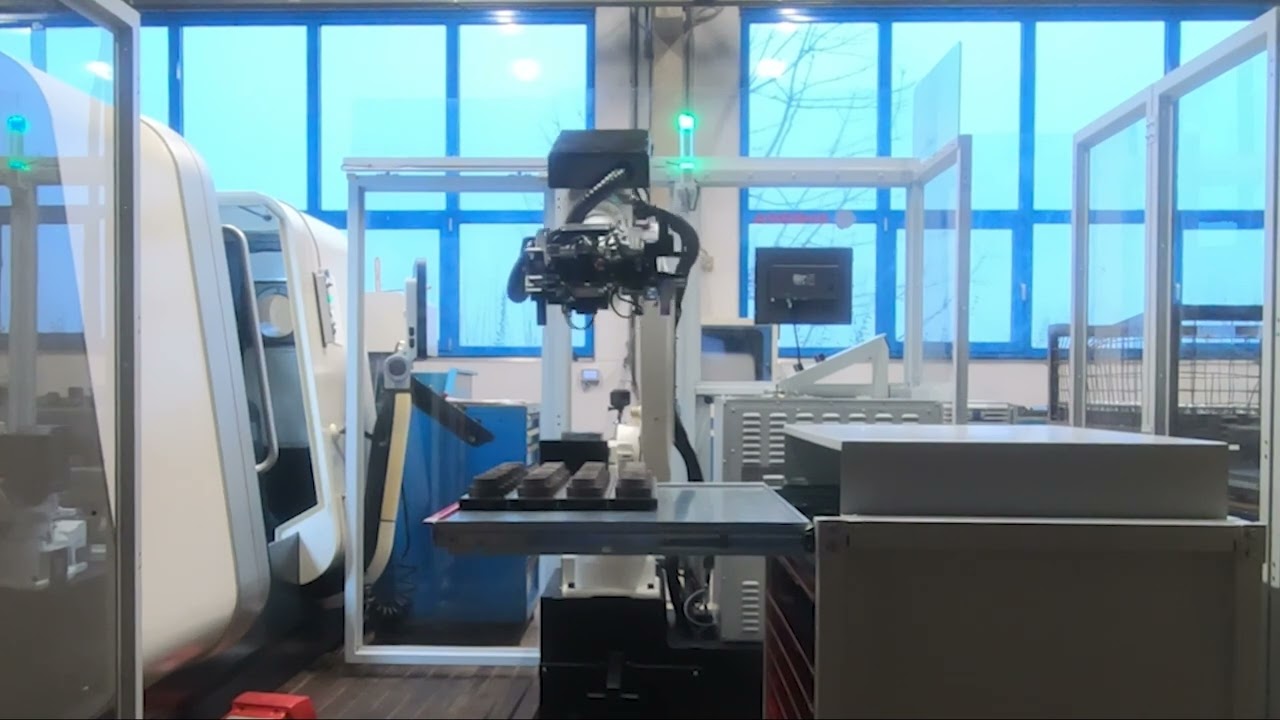
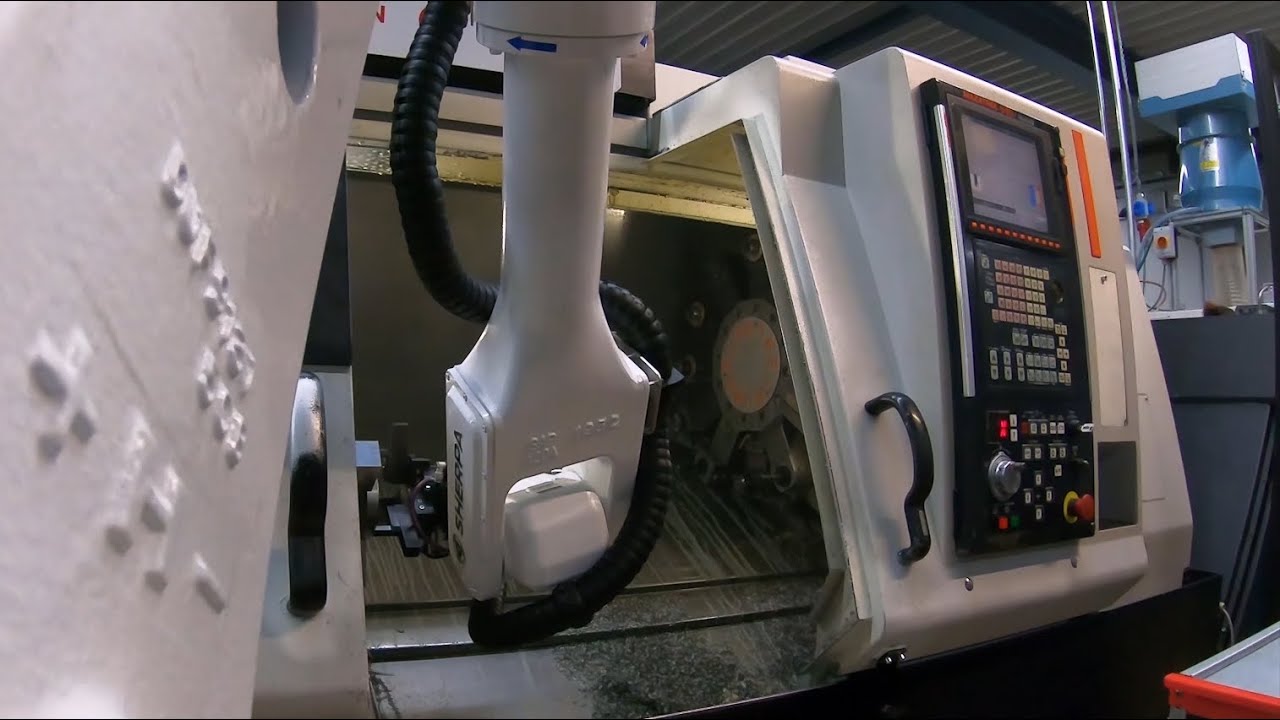
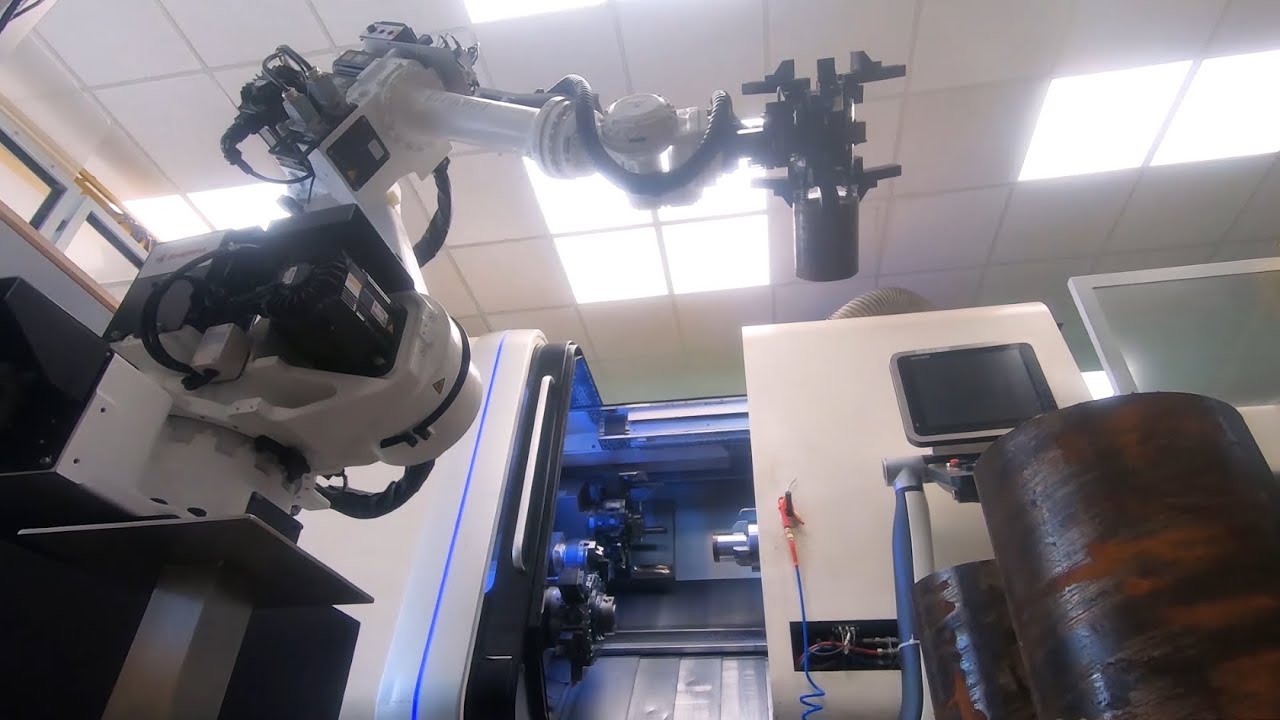
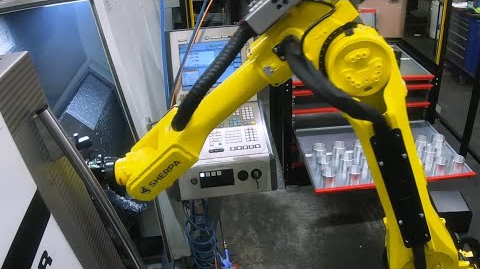
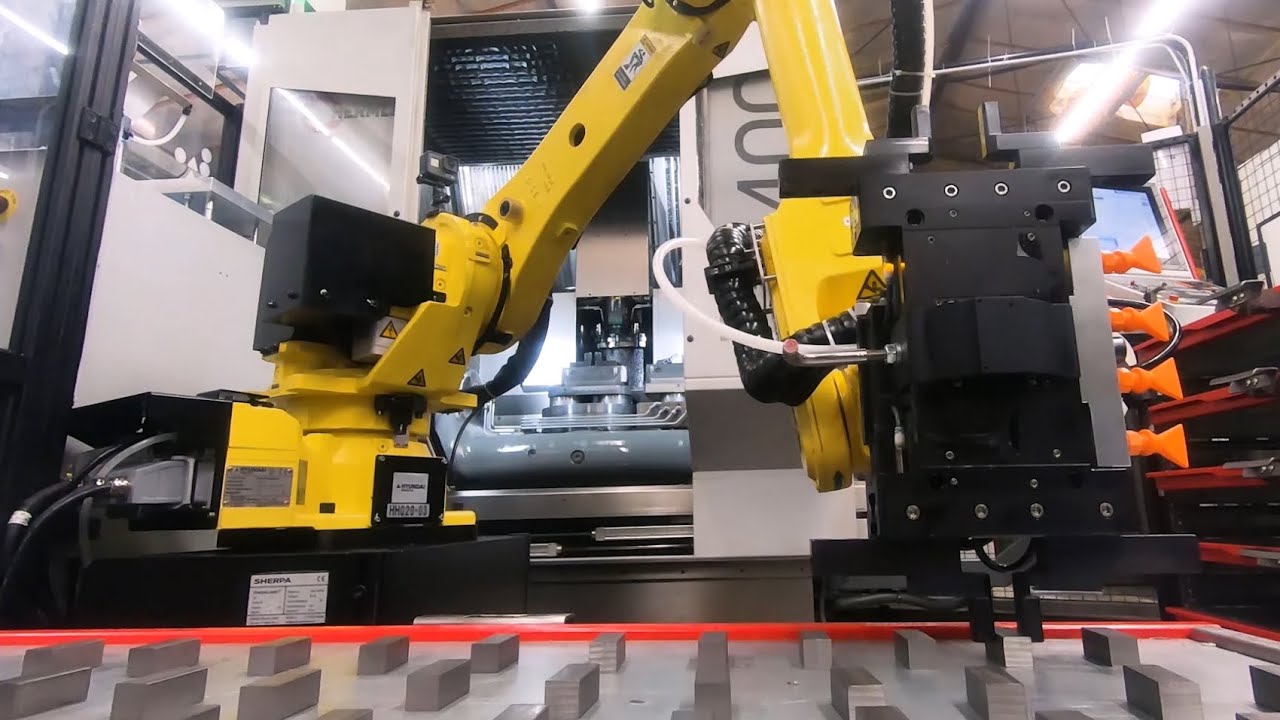
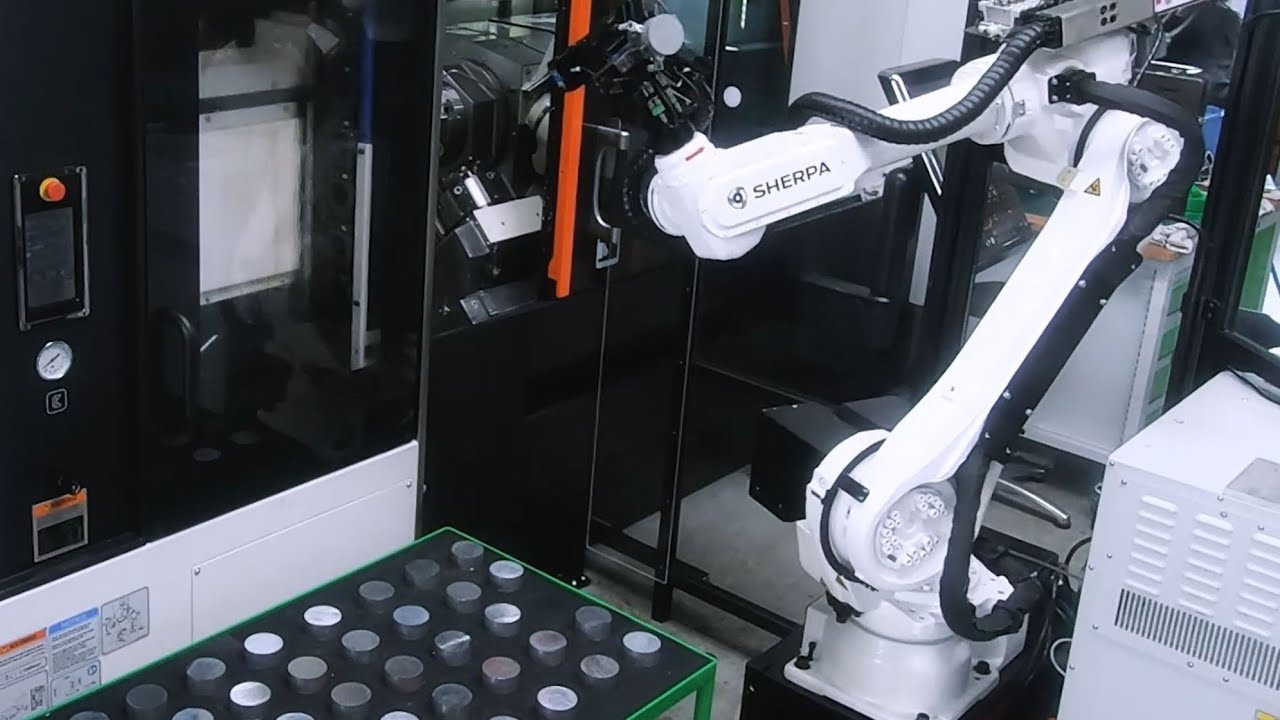
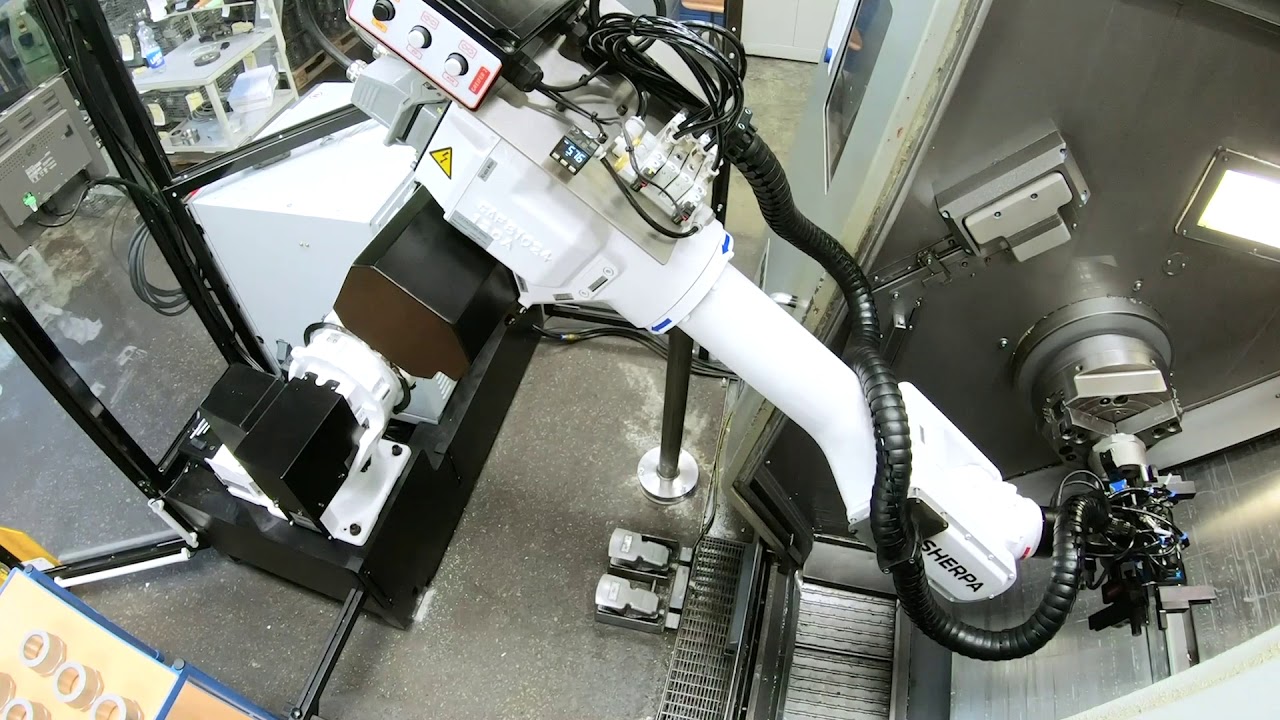
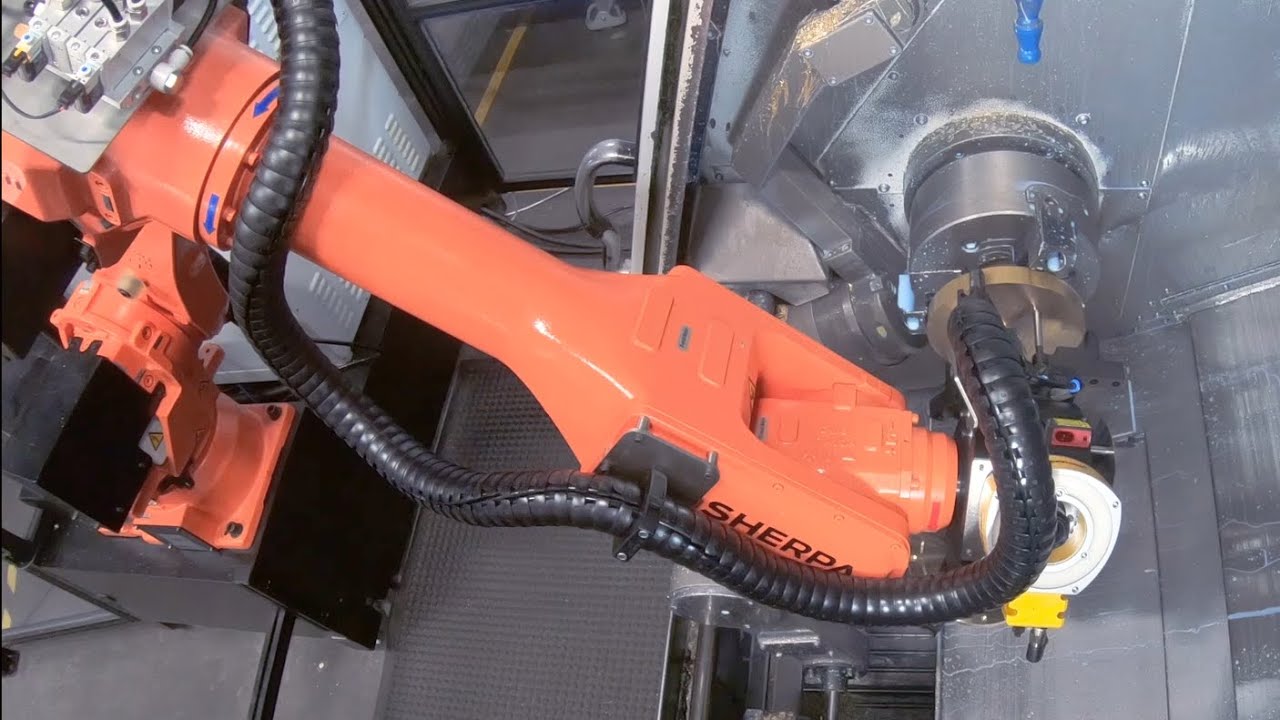
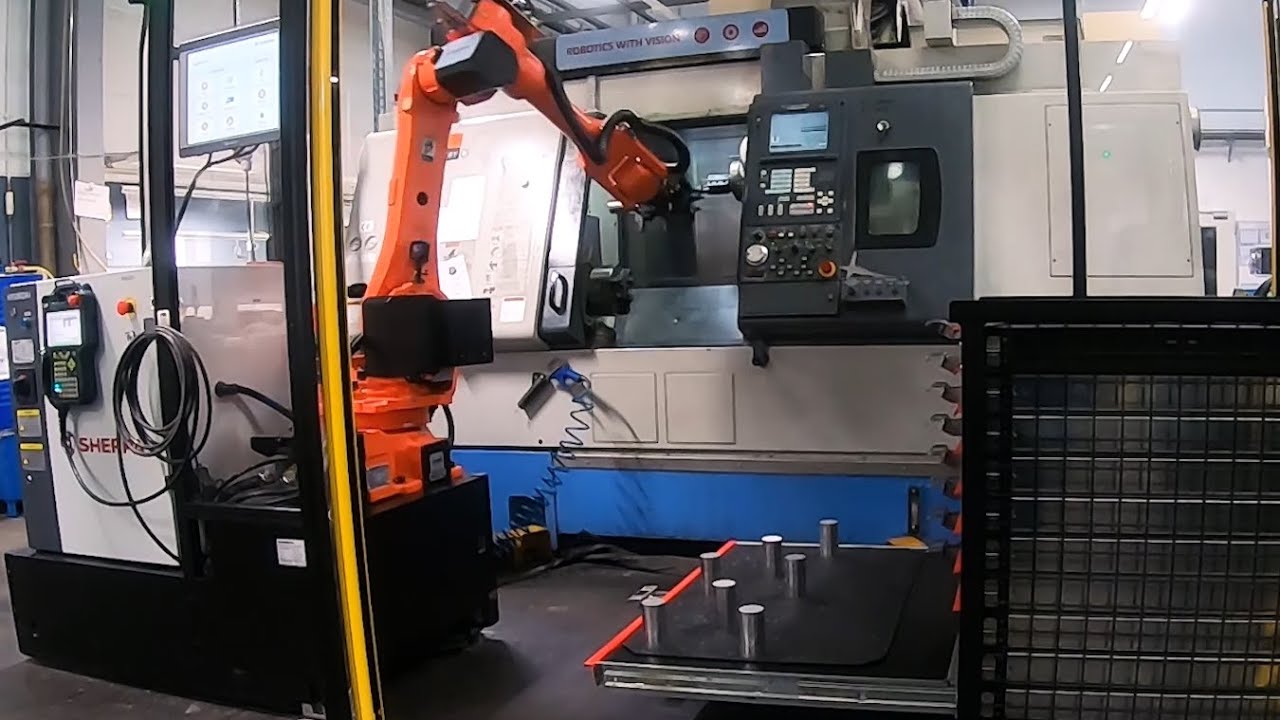
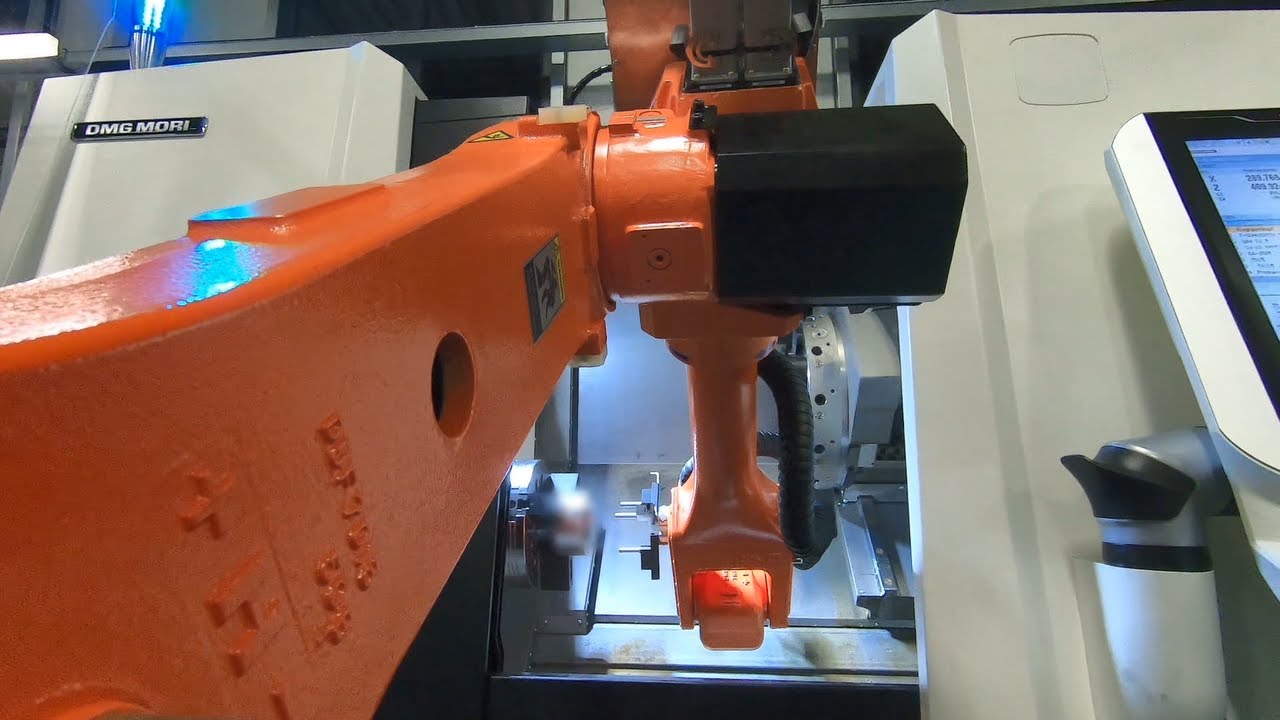
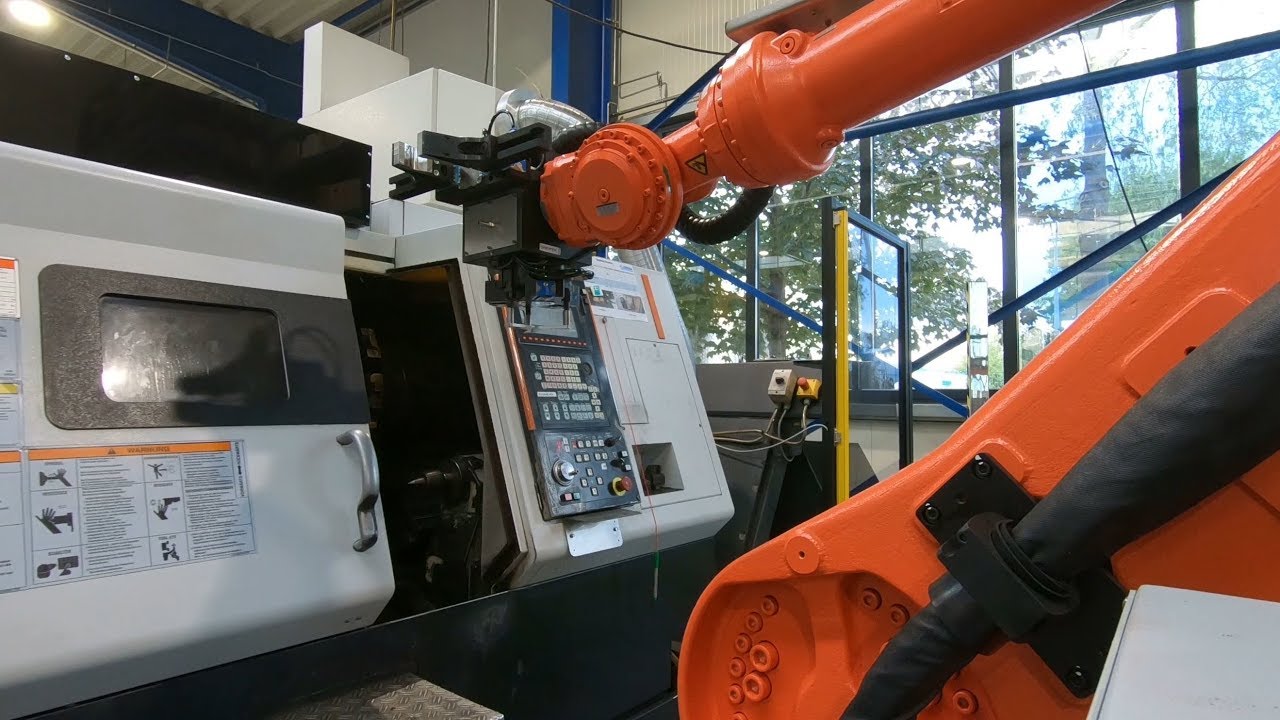
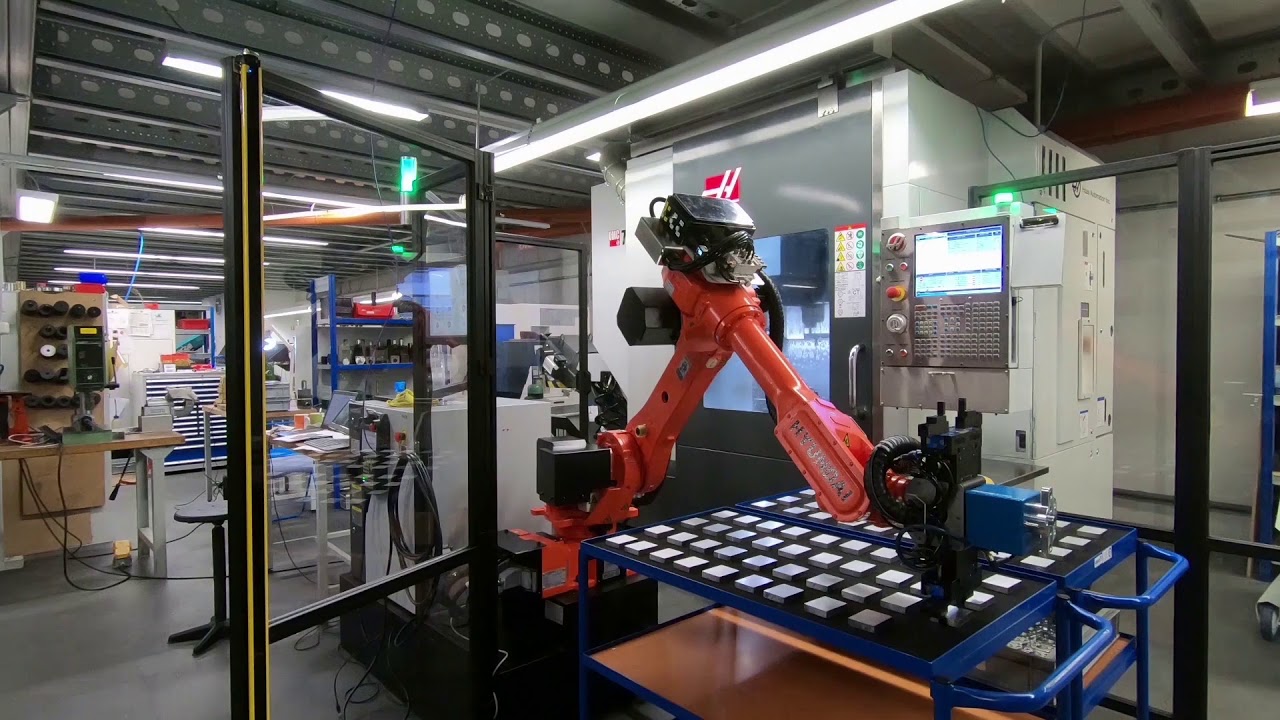
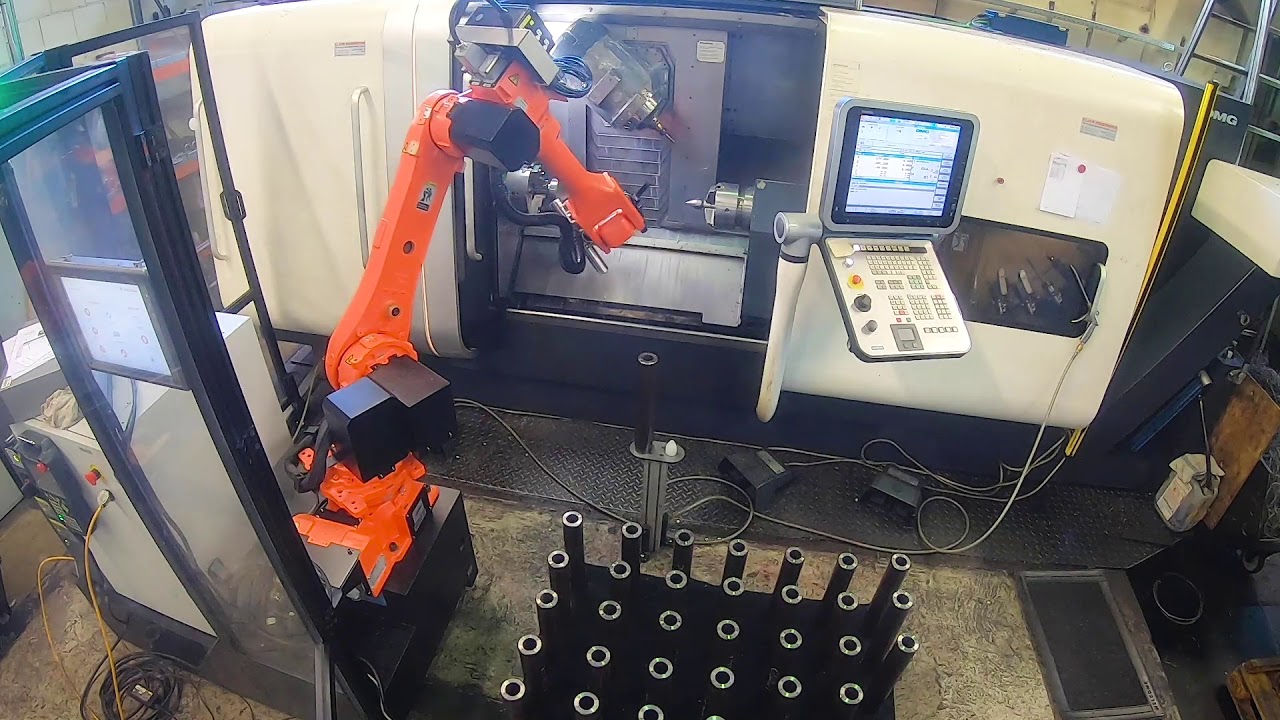
L'automatisation CNC désigne le chargement et le déchargement automatisés des machines de traitement CNC sans intervention manuelle. Tandis que la commande CNC gère les mouvements des outils, l'automatisation assure un flux de matériau continu : alimentation en pièces brutes, serrage, retrait des pièces usinées et dépose. L'objectif : maximiser le temps de broche tout en réduisant les temps morts. Alors qu'une machine à commande manuelle ne produit que pendant la présence de l'opérateur, une installation automatisée permet la production pendant les équipes de fin de journée et de nuit ainsi que le week-end – sans frais de personnel supplémentaires. La gamme s'étend des simples convoyeurs à accumulation pour pièces identiques aux systèmes robotisés flexibles commandés par caméra, capables de manipuler différentes géométries de pièces sans modification mécanique.

Pourquoi l'automatisation CNC prend de plus en plus d'importance

L'évolution démographique touche durement l'industrie métallurgique. Il est de plus en plus difficile de trouver des opérateurs de machines qualifiés, en particulier dans les régions rurales. L'automatisation offre une solution : l'ouvrier qualifié est déchargé des tâches répétitives et peut se concentrer sur des missions plus exigeantes – programmation, assurance qualité, optimisation des processus.

Les coûts salariaux en Allemagne sont nettement supérieurs à ceux des pays à bas salaires. L'automatisation permet de produire des volumes plus importants avec moins de personnel. Cet avantage est particulièrement évident dans le cas des commandes urgentes : alors que les concurrents doivent recourir à des équipes de travail posté, les entreprises automatisées peuvent produire pendant la nuit et livrer dès le lendemain matin.

De nombreuses entreprises envisagent de rapatrier leurs activités depuis l'étranger. Les raisons : des problèmes de qualité, de longs trajets de transport et des risques liés à la chaîne d'approvisionnement. L'automatisation rend ce rapatriement économiquement viable grâce à une réduction des coûts de transport, à des délais de réaction plus courts et à la proximité avec le développement.

Technologies d'automatisation CNC

Les pièces identiques sont stockées sur un convoyeur ou dans un magasin et acheminées les unes après les autres.
Avantages : faible investissement, utilisation simple, grande fiabilité
Inconvénients : pièces identiques uniquement, temps de changement d'outillage important, encombrement important
Utilisation : production en grande série avec de rares changements de produit (industrie de la sous-traitance automobile)

Les porte-pièces sont chargés en externe et changés automatiquement. Le serrage au point zéro garantit une grande répétabilité.
Avantages : temps de réglage très courts, chargement des palettes en externe, grande précision
Inconvénients : investissement élevé dans les palettes, une palette est nécessaire pour chaque pièce
Domaines d'application : fabrication d'outils et de moules, industrie aéronautique

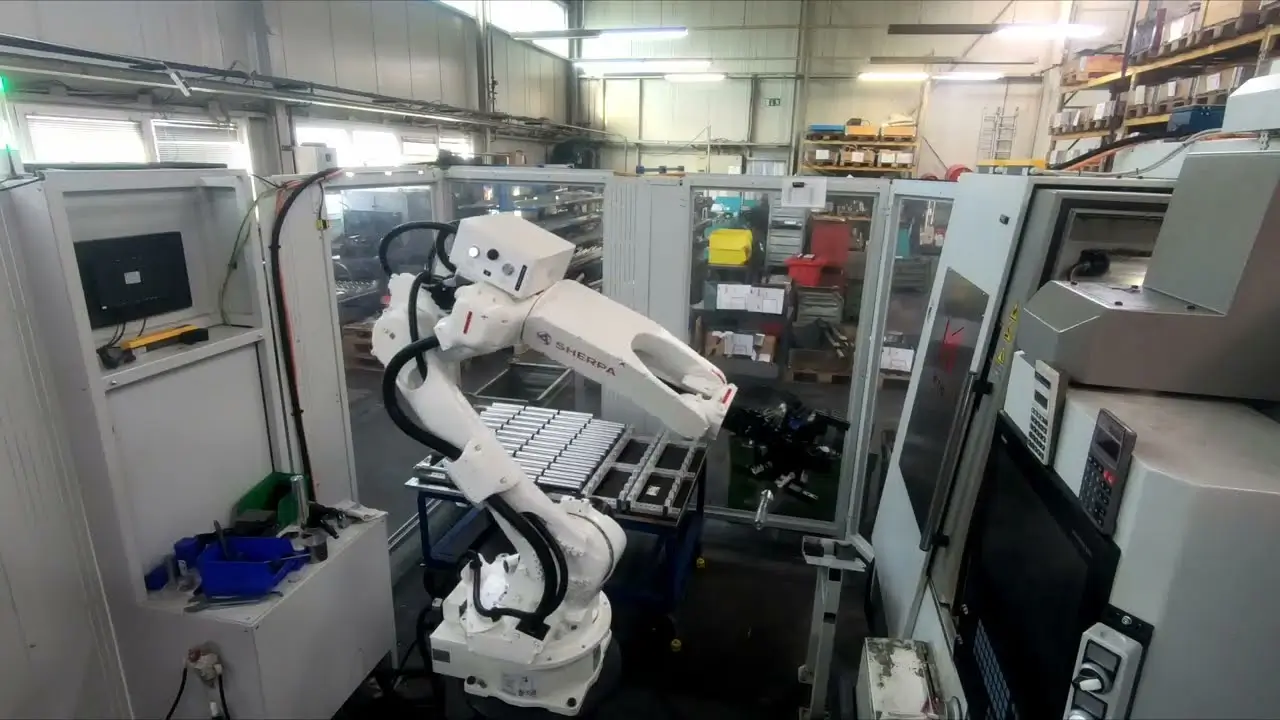
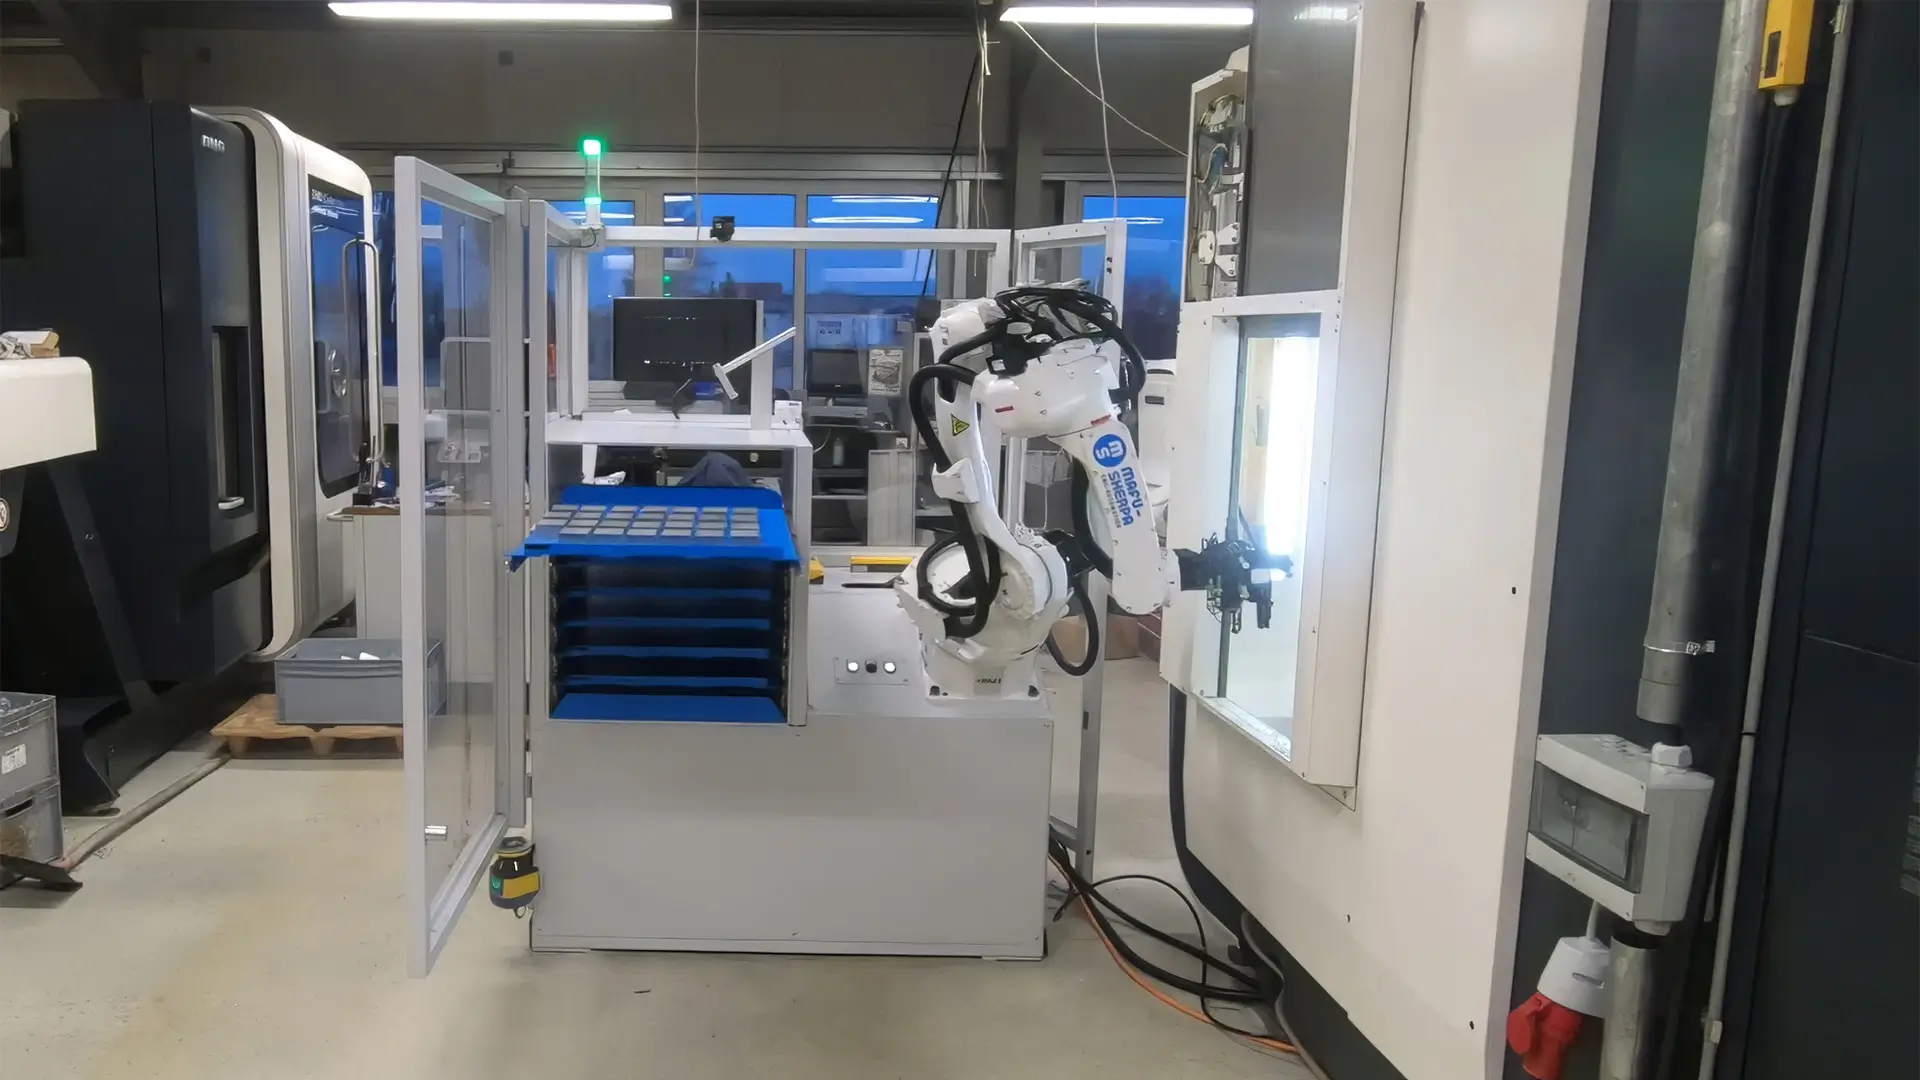
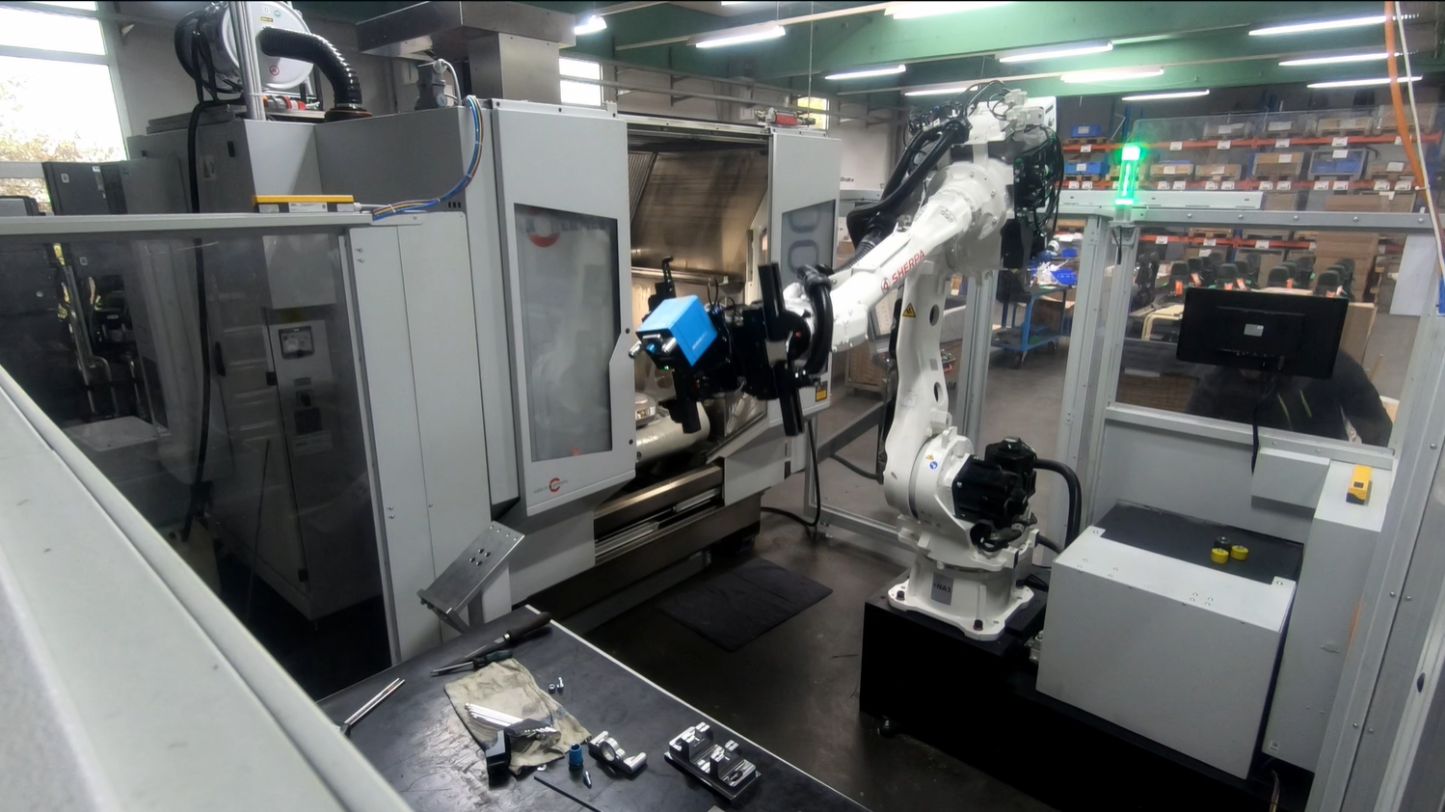
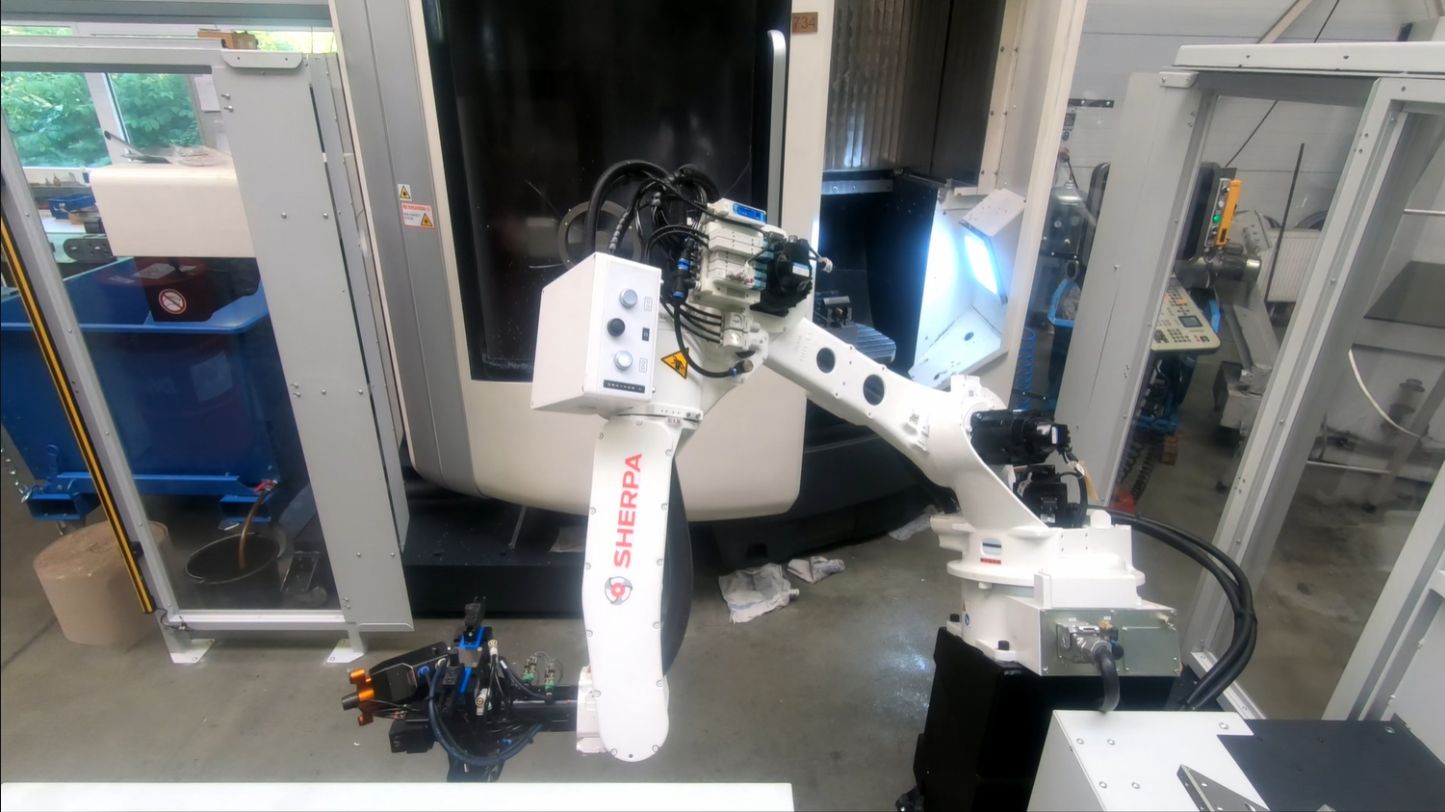
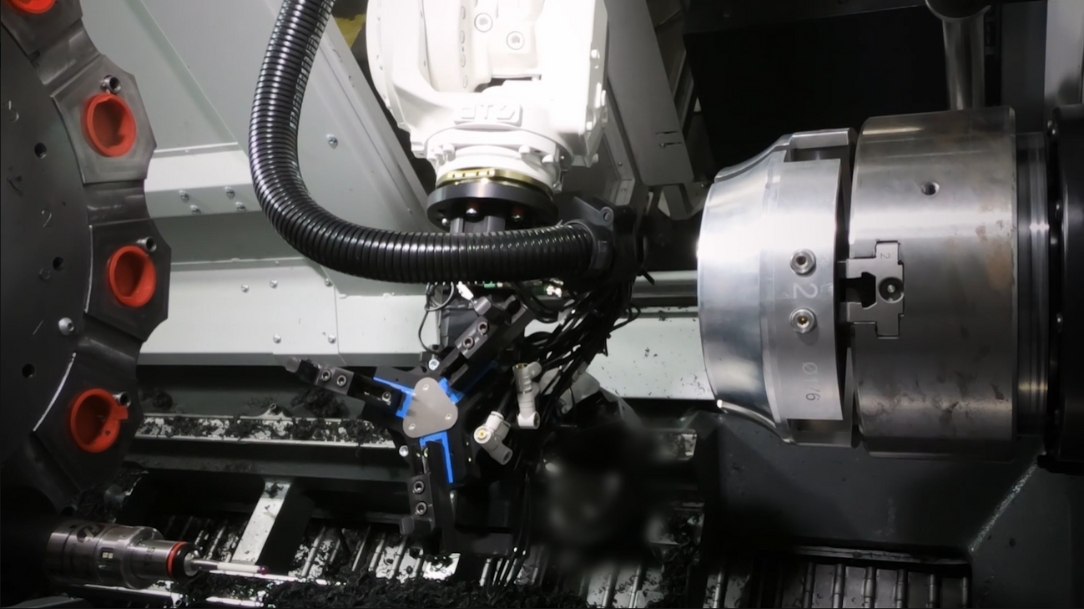
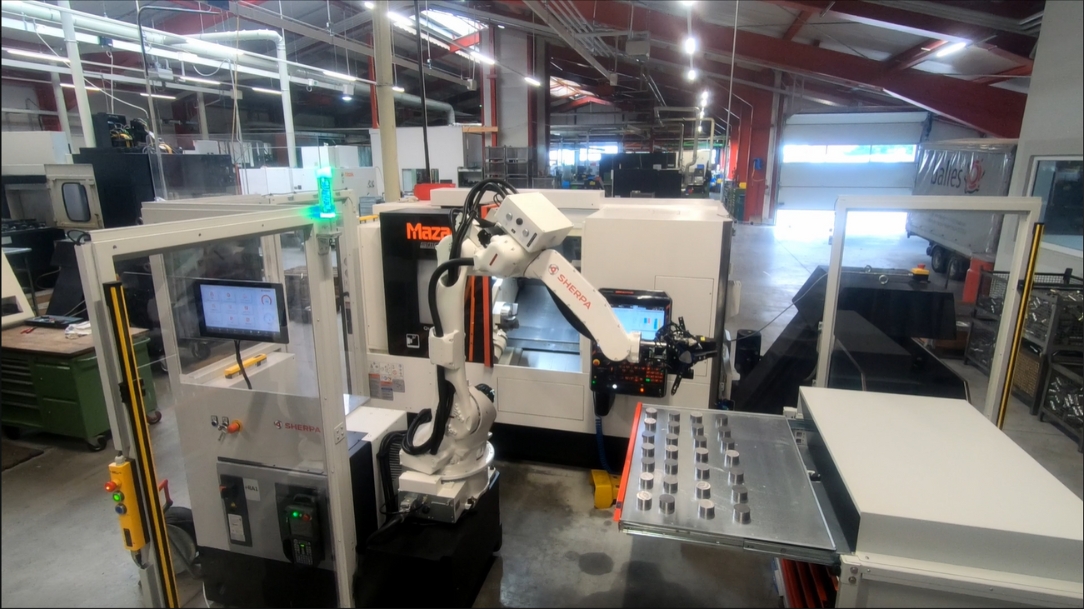
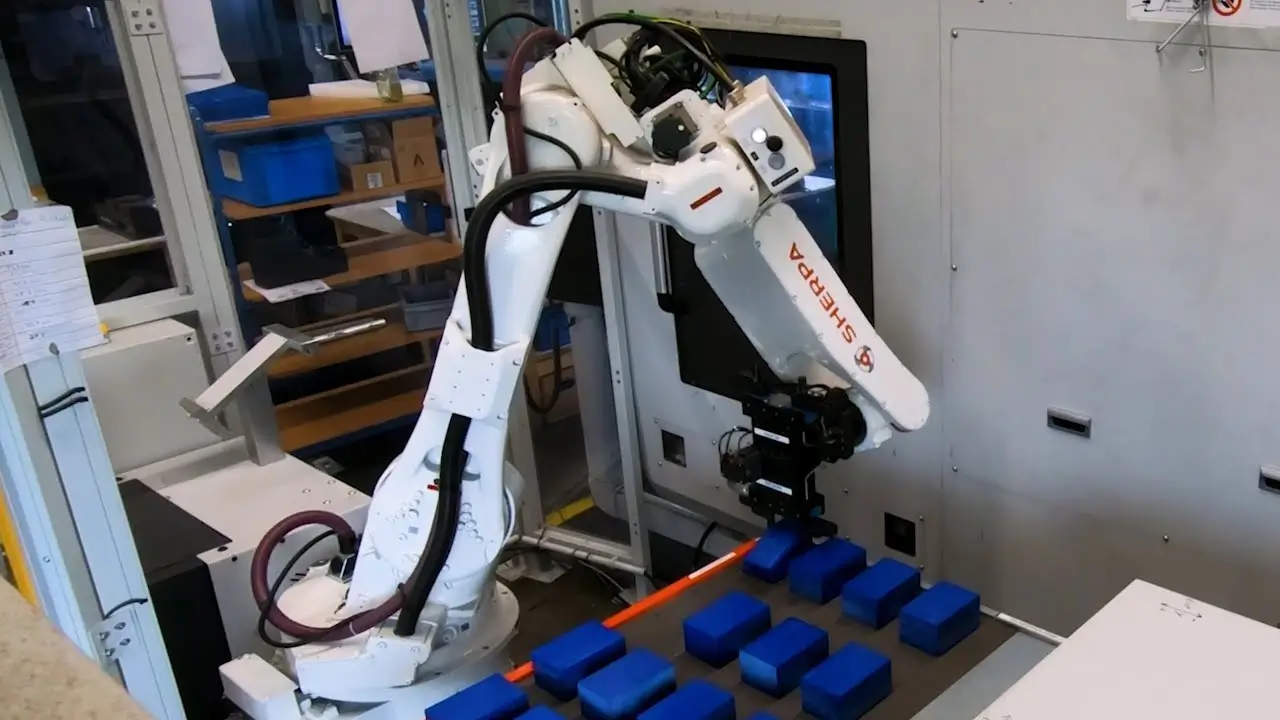
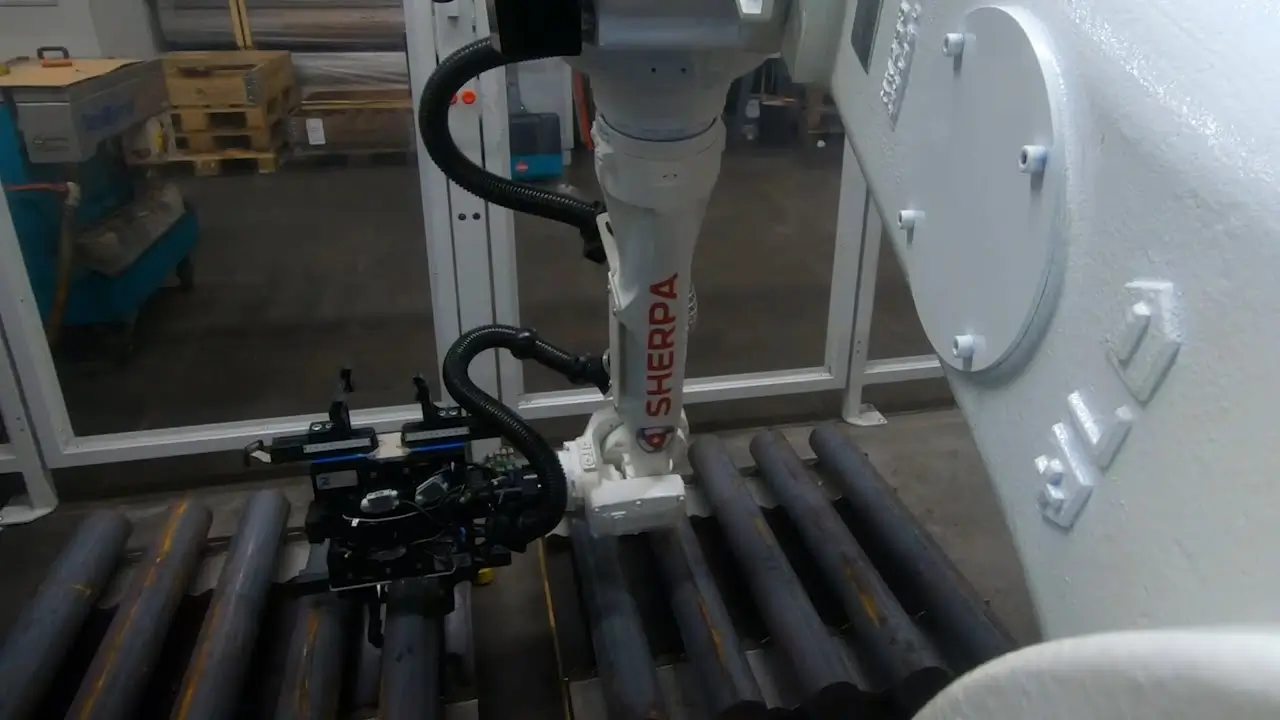
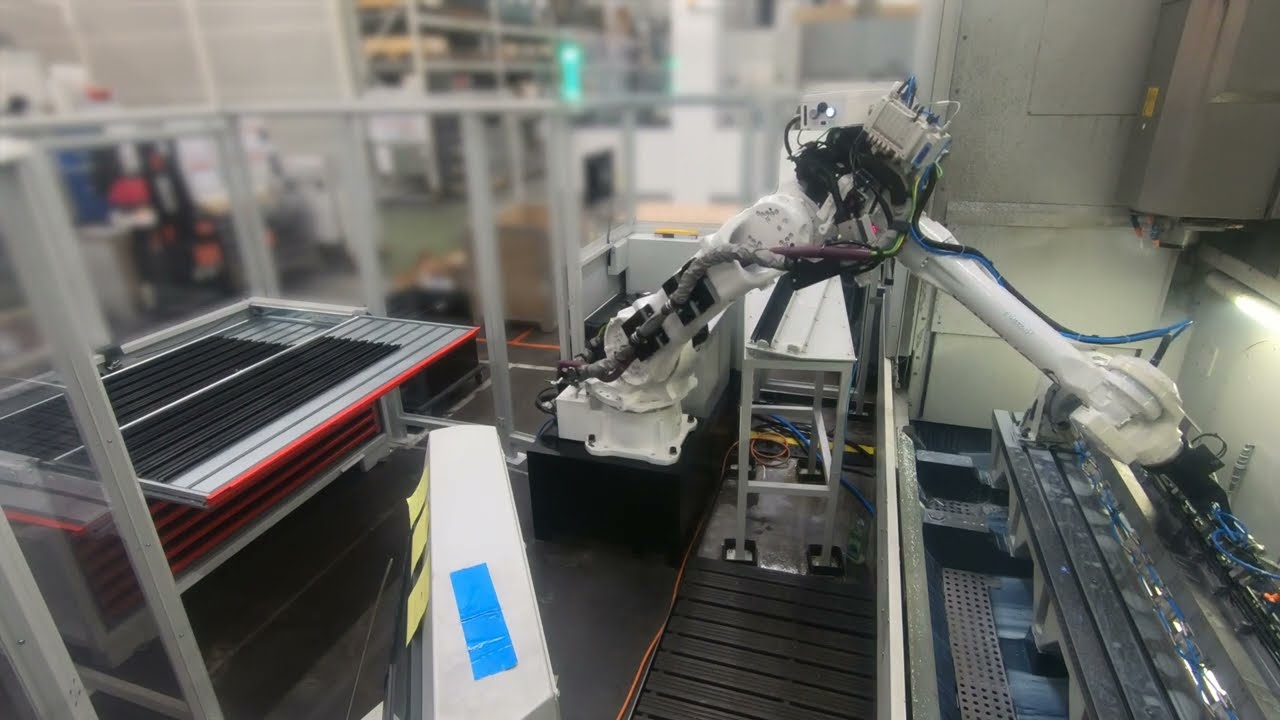
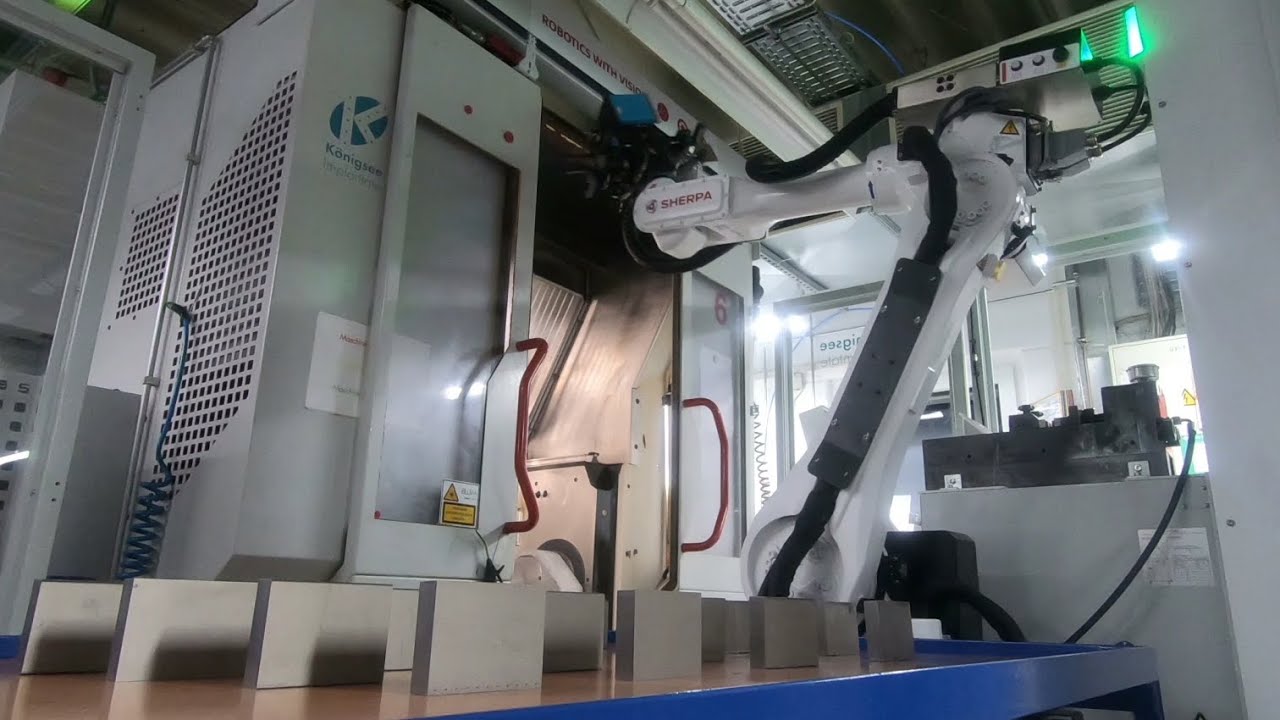
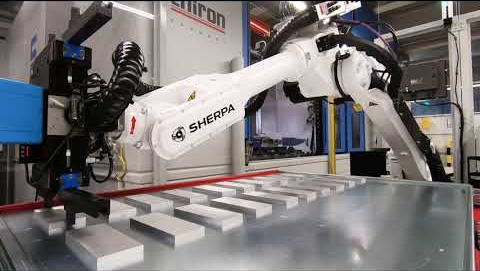
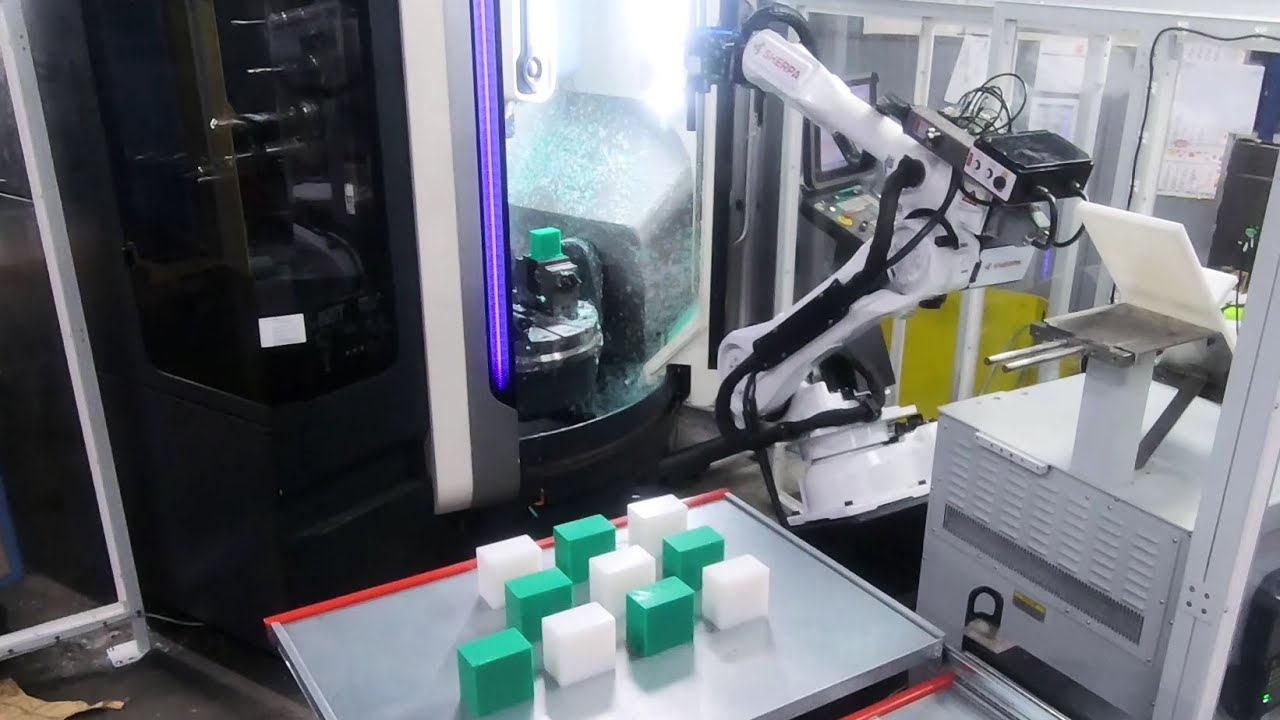
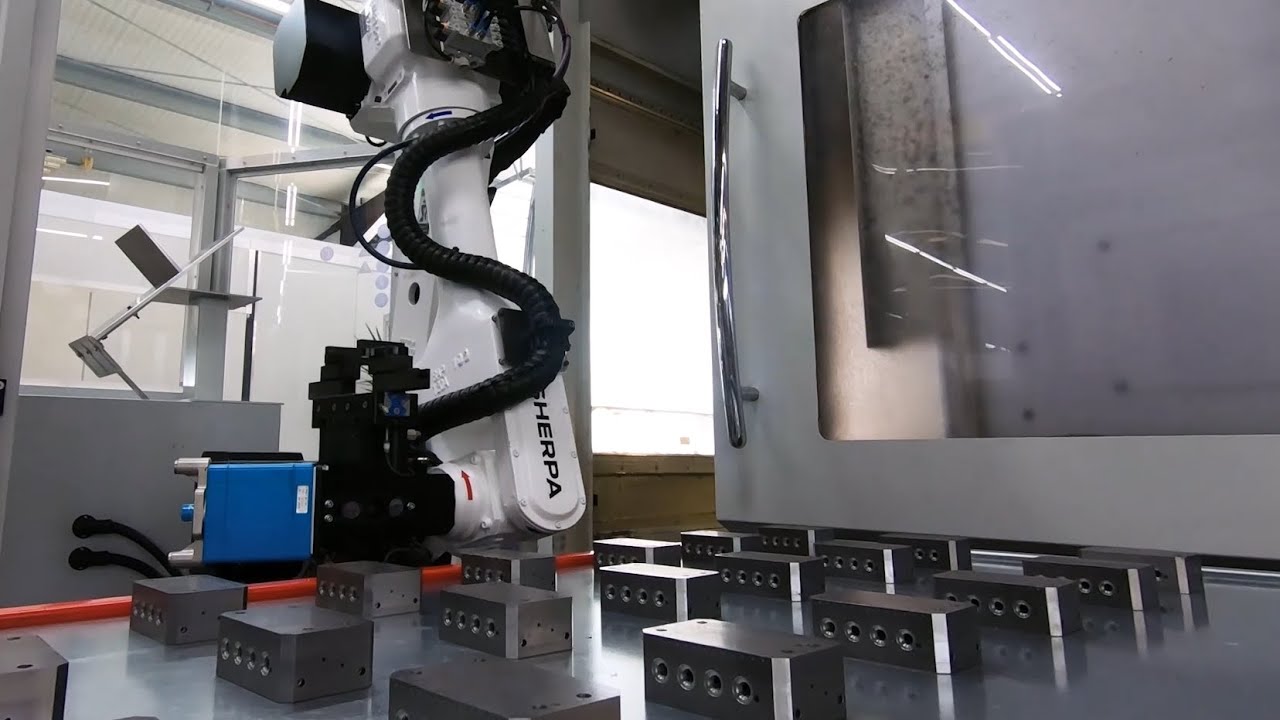
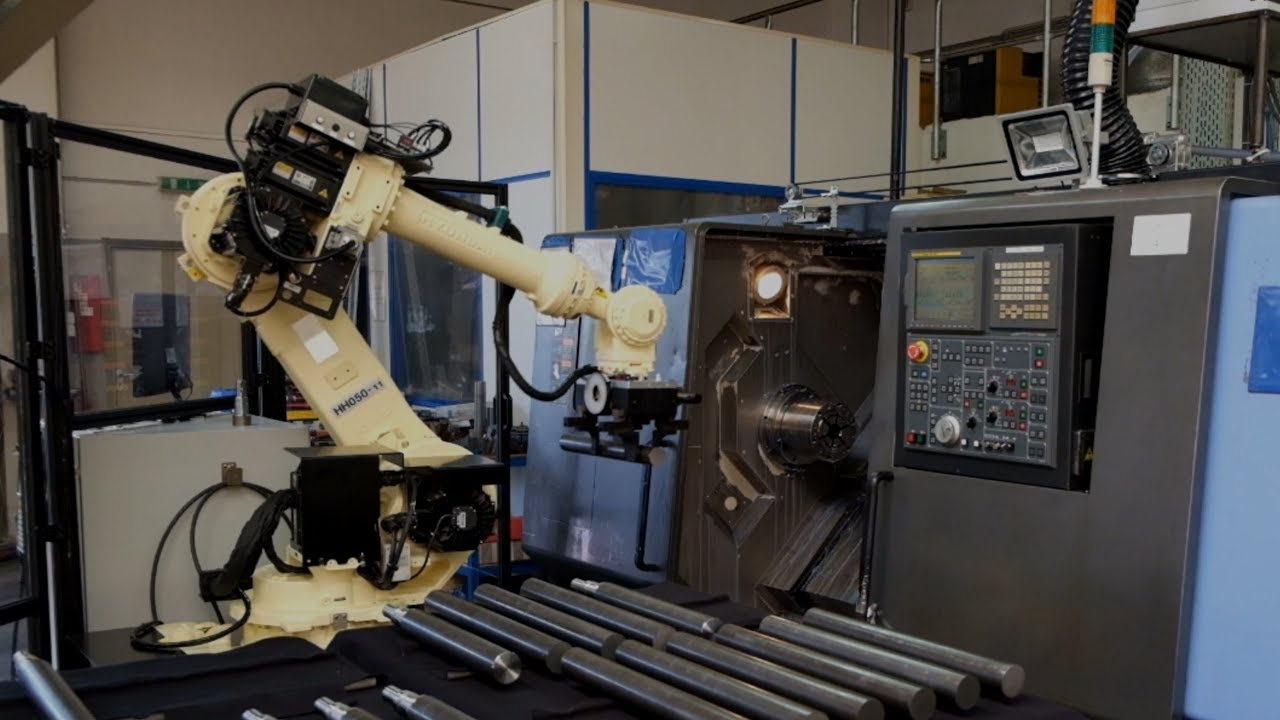
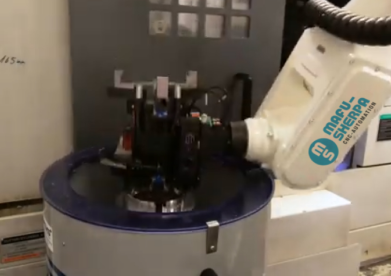
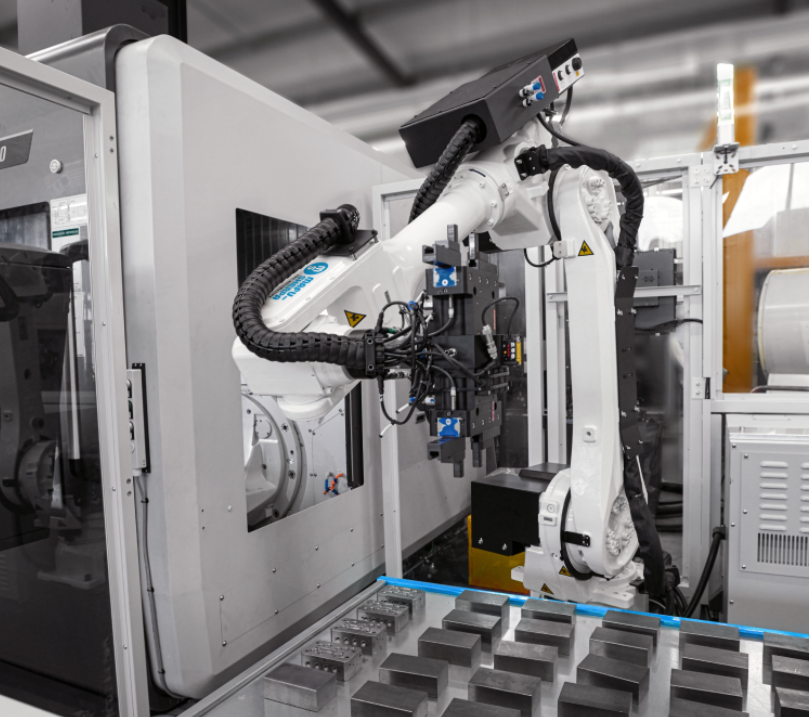
Les robots industriels manipulent des pièces aux géométries les plus diverses. Les systèmes modernes utilisent la technologie des caméras pour la détection de pièces, ce qui rend les aides au positionnement mécaniques largement superflues.
Deux approches principales :
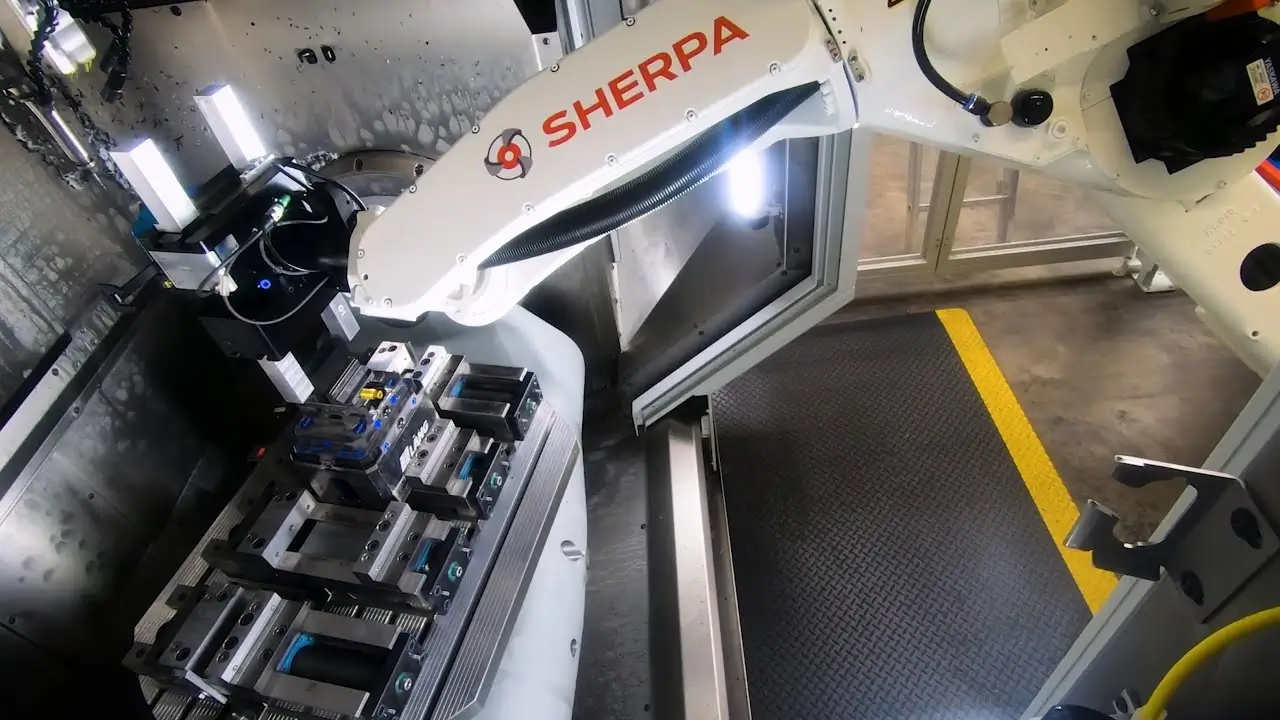
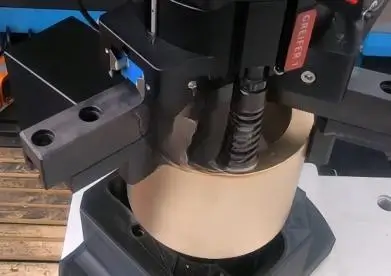
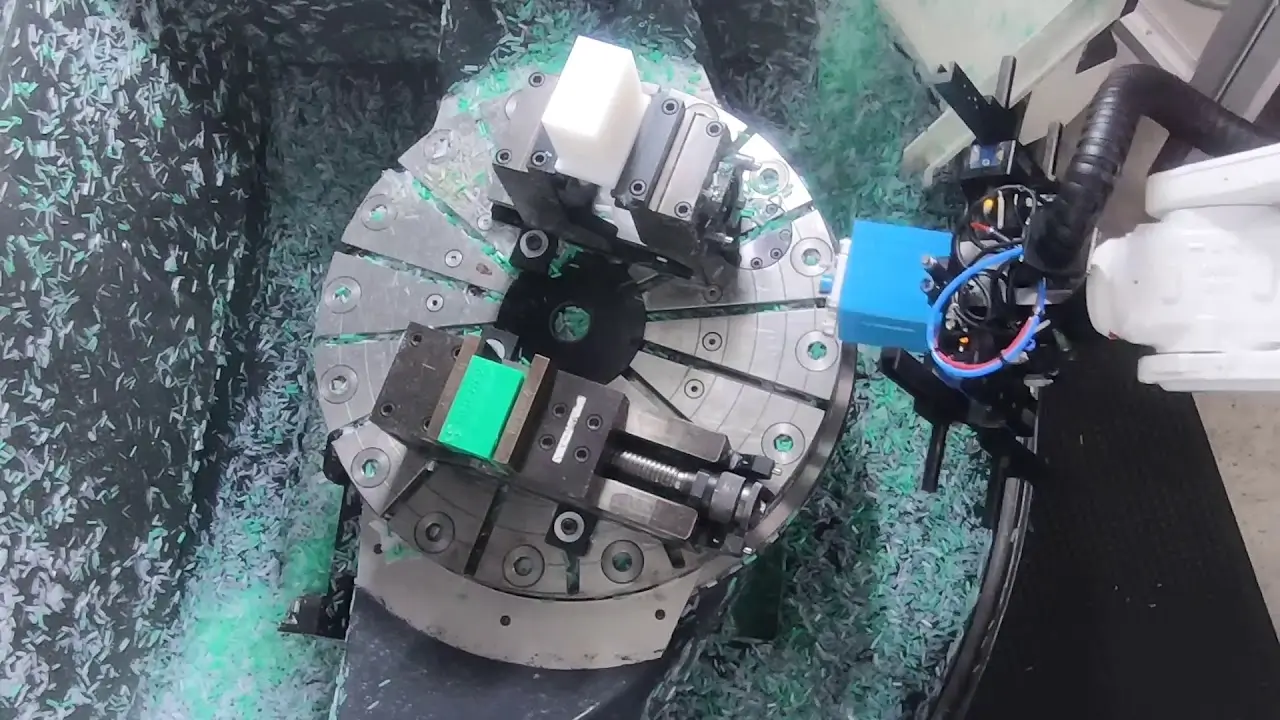
Manipulation directe de la pièce : le robot saisit directement la pièce brute et la place dans le dispositif de serrage. Cela nécessite un serrage hydraulique/pneumatique ou une visseuse dynamométrique électrique pour les étaux mécaniques.
Changement de mandrin : on remplace les mandrins complets avec serrage au point zéro. Chargement rapide, mais coûteux en cas de grande diversité de pièces.
Avantages : grande flexibilité, temps de changement réduits grâce à la caméra, possibilité d'intégrer des fonctions supplémentaires
Inconvénients : coût d'acquisition plus élevé, mise en service plus complexe
Utilisation : sous-traitants, produits changeant fréquemment en lots de petite à moyenne taille

Des caméras détectent la position et l'orientation des pièces, et le robot adapte automatiquement le mouvement de préhension. Les éléments de positionnement mécaniques deviennent superflus.
Avantages : temps de changement d'équipement inférieurs à 5 minutes, absence de butées mécaniques, possibilité d'un approvisionnement mixte
Le juste milieu économique : tailles de lots de 5 à 5 000 pièces avec des changements fréquents de produits

Dans quels cas l'automatisation CNC est-elle rentable ?

Critères de décision

Durée d'usinage : l'automatisation devient intéressante à partir d'environ 8 minutes de temps principal par pièce taille du lot:

  • Petites séries (5 à 50 pièces) : robots guidés par caméra
  • Séries moyennes (50 à 1 000 pièces) : systèmes robotisés
  • Grande série (> 1 000 pièces) : également des convoyeurs à accumulation ou des systèmes de palettes

Autres facteurs influents

Fonctionnement en équipes : particulièrement rentable lorsque la machine continue de fonctionner sans personnel (week-end, nuit)
Disponibilité du personnel : souvent la seule solution pour optimiser l'utilisation des capacités en cas de pénurie de main-d'œuvre qualifiée
Qualité : travail constant et reproductible, sans erreurs dues à la fatigue

Mise en œuvre de l'automatisation CNC

phase de planification

Analyse de la situation actuelle :

  • Quelles machines automatiser ?
  • Gamme de pièces et tailles de lots ?
  • Y a-t-il des interfaces disponibles ?
  • Configuration de la pièce ?
Flux de matériau : où les pièces brutes sont-elles mises à disposition ? Où sont acheminées les pièces finies ?
Système de serrage : un passage rotatif est-il disponible ? Sinon, une visseuse dynamométrique électrique est nécessaire.

Intégration technique

Interfaces : Machines modernes : Profibus, Profinet, EtherNet/IP. Machines plus anciennes : fonctions M et contacts libres de potentiel.
Sécurité : barrières immatérielles, lasers de sécurité, système d'entraînement de porte à sécurité intégrée, conformément à la directive machines.
Pinces : en fonction de la pièce : pinces à mâchoires, pinces de serrage, ventouses.

Mise en service et formation

La mise en service professionnelle comprend le réglage des mouvements, le test des communications et la formation des opérateurs. Systèmes modernes dotés d'interfaces graphiques : les nouvelles commandes peuvent être configurées en quelques minutes, aucune connaissance en programmation n'est requise.

Défis et pistes de solution

Raccordement de la machine sans passage rotatif

Problème : de nombreuses machines existantes ne sont pas équipées d'un passage rotatif. Le rétrofit entraîne souvent des coûts s'élevant à plusieurs dizaines de milliers d'euros.
Solution : les visseuses dynamométriques automatisent les étaux mécaniques. Coût : une fraction du coût de la mise à niveau des machines.

Variété des pièces et flexibilité

Problème : sous-traitant proposant une large gamme de pièces – les systèmes mécaniques nécessitent de longs temps de changement d'outillage.
Solution : le système de commande de la caméra détecte automatiquement les pièces. Temps de changement d'outillage inférieurs à 5 minutes grâce à l'ajustement de la cote de serrage du préhenseur.

Autonomie limitée

Solutions :

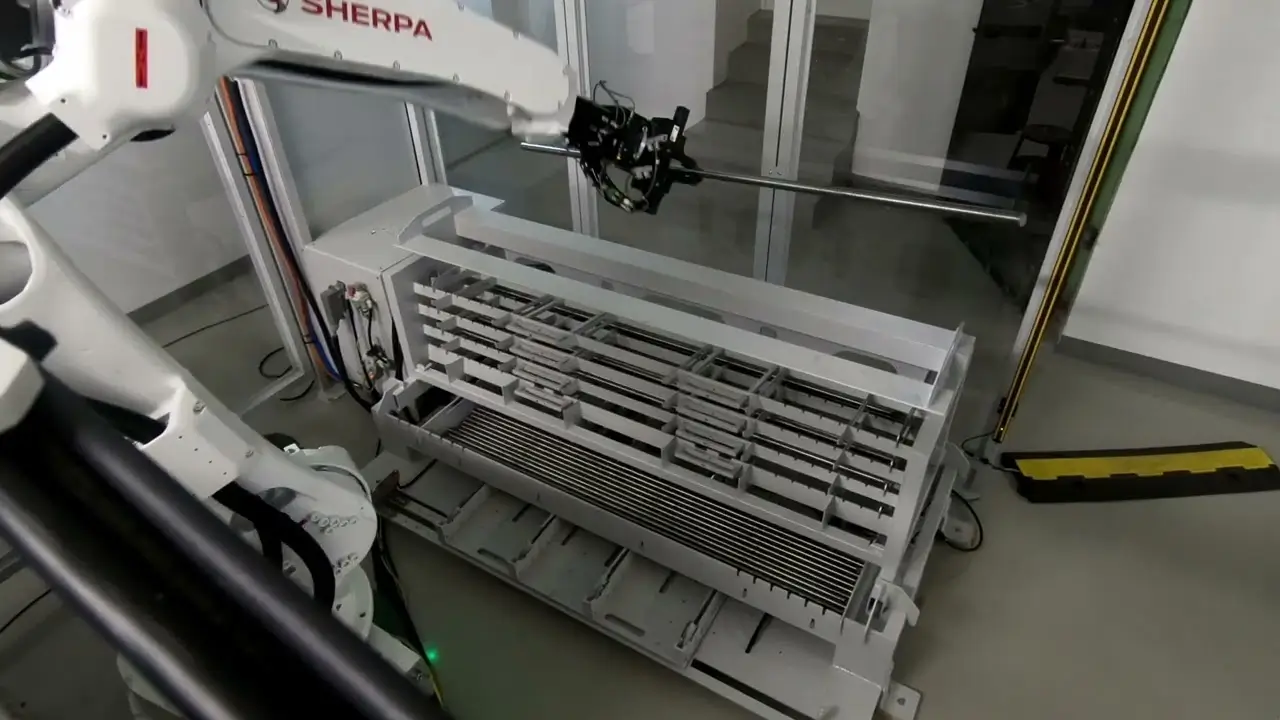
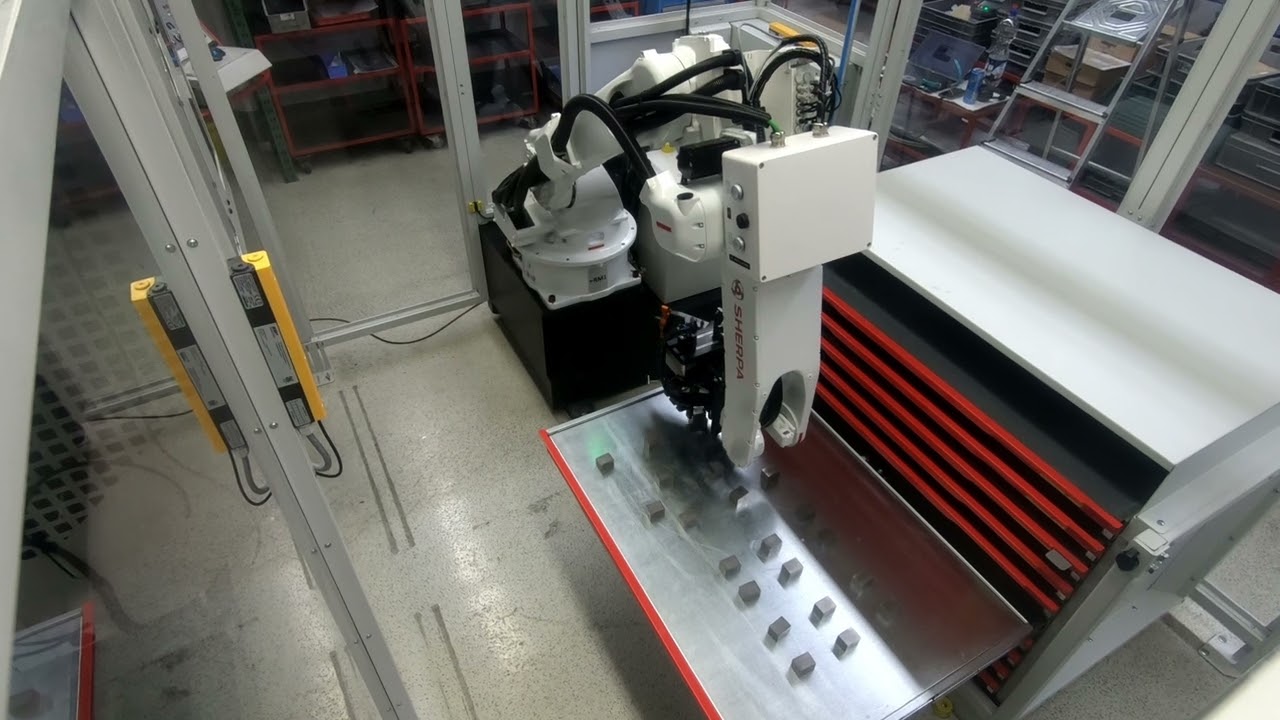
  • Systèmes SpaceBox : plus de 1 500 petites pièces par unité SpaceBox
  • Magasins à palettes : tailles des lots moyennes
  • Chariots à table : pièces de grande taille
  • Il est possible de faire l'appoint pendant le fonctionnement

assurance qualité

Pistes de solution :

  • Technique de mesure intégrée
  • Détection des défauts par caméra
  • Surveillance du fonctionnement de la commande numérique
  • Diagnostic à distance avec alerte par SMS/e-mail

Foire aux questions sur l'automatisation CNC

À partir de 5 à 10 pièces en cas de changements fréquents de produits. Plage optimale avec contrôle par caméra : 5 à 5 000 pièces.

En général, 1 à 3 ans. Plus rapidement en cas de travail de nuit et de production le week-end.

Oui. Une interface est possible via les fonctions M. Les visseuses dynamométriques remplacent le passage rotatif manquant.

Avec les systèmes modernes : 3 à 5 minutes pour une nouvelle commande, aucune connaissance en programmation n'est requise.

Diagnostic à distance et notification par SMS/e-mail. De nombreux problèmes peuvent être résolus grâce à la maintenance à distance.

Systèmes pilotés par caméra : conversion en quelques minutes.

Cellules robotisées compactes : environ 4 à 6 m² en plus de la machine.

Après avoir suivi une formation, les opérateurs habituels peuvent utiliser le système.

Exemples concrets issus de l'industrie

Les entreprises font état d'améliorations significatives : un fabricant de pièces de précision a amélioré le respect des délais de livraison sans recruter de personnel qualifié supplémentaire – le temps de réaction aux commandes urgentes est passé de plusieurs jours à moins de 24 heures. Un fabricant de boîtiers a optimisé ses processus de travail ; le personnel se concentre désormais sur l'assurance qualité. Un sous-traitant situé en zone rurale a assuré la production malgré la pénurie de main-d'œuvre qualifiée en recourant à la production le week-end et de nuit.

D'autres études de cas dans nos témoignages clients
Nos automatisations CNC performantes

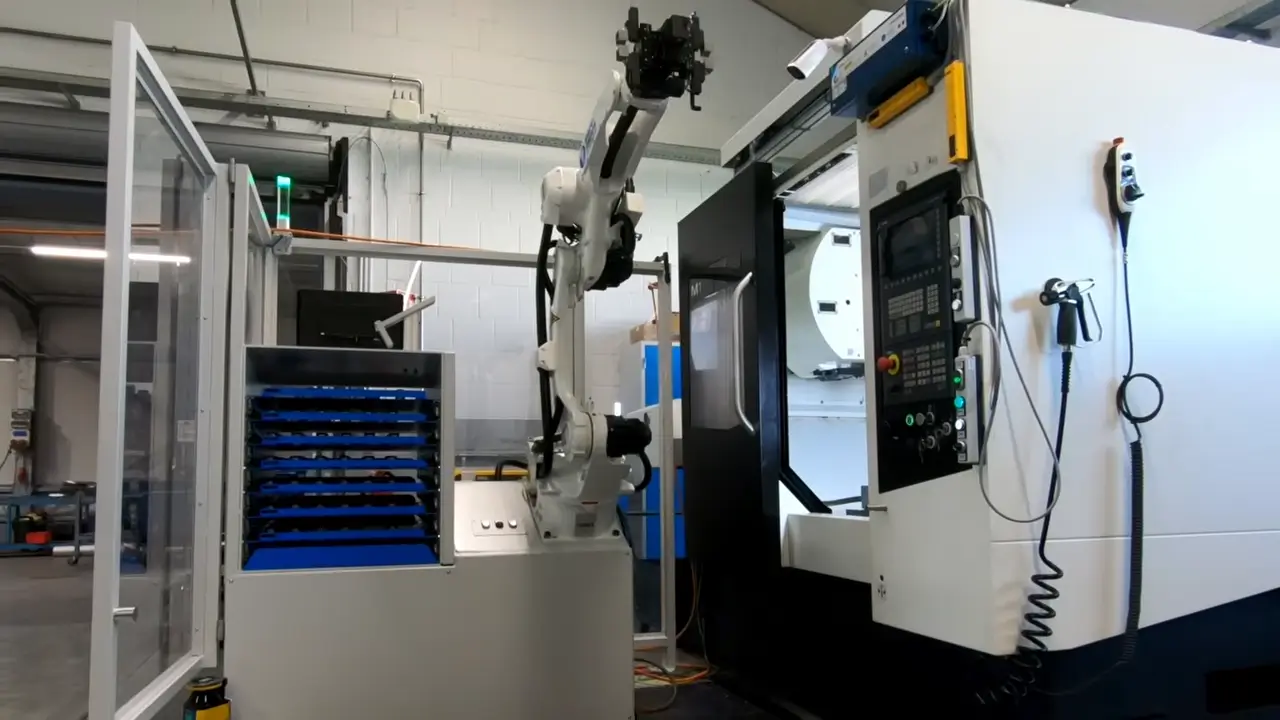
DMG MORI M1 play
DMG MORI M1

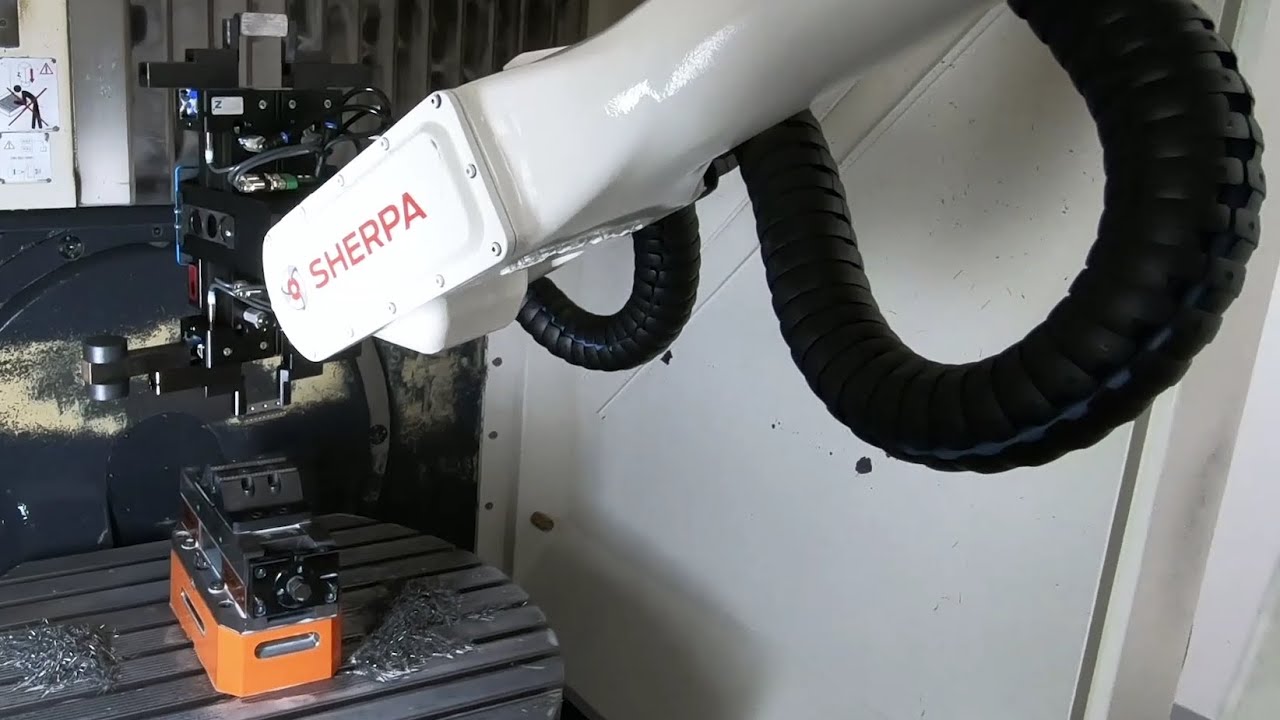
Automatisation d'une fraiseuse DMG MORI M1 avec étau pneumatique.

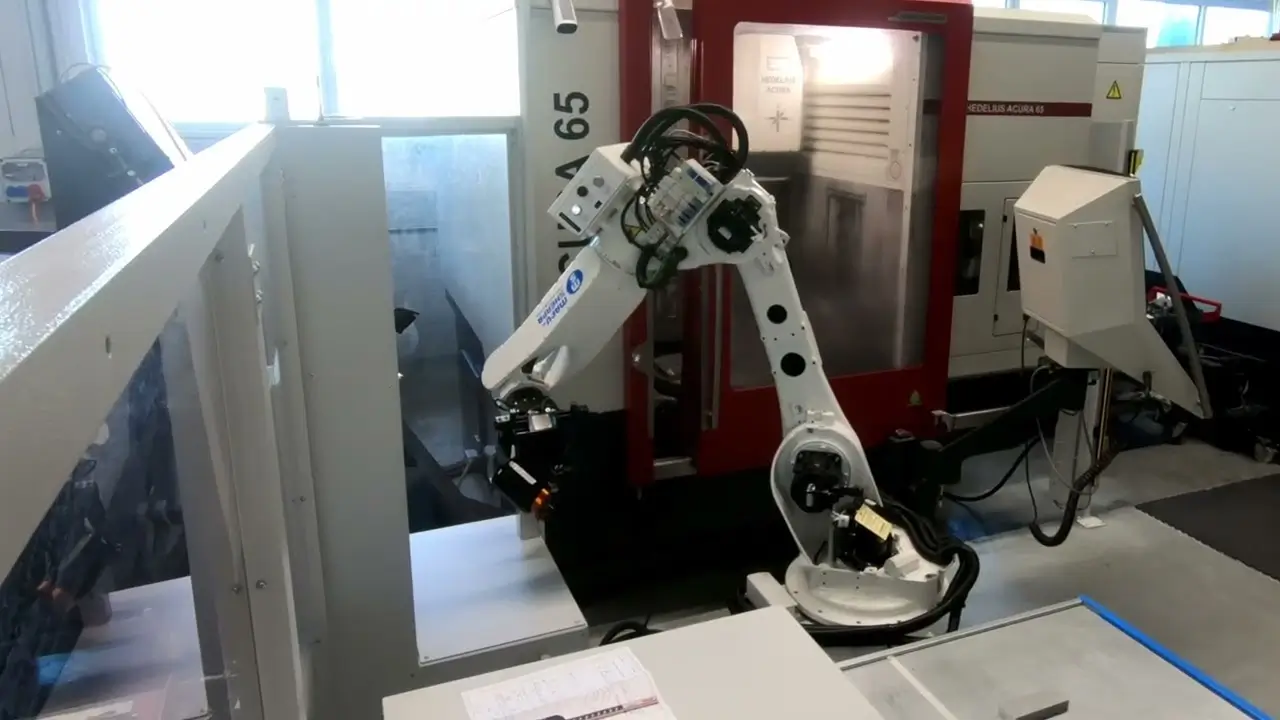
HEDELIUS Acura 65 Marathon play
HEDELIUS Acura 65 Marathon

Automatisation d'un centre d'usinage universel HEDELIUS Acura 65 Marathon avec étau mécanique.

MT EVO T32FSY play
MT EVO T32FSY

Automatisation d'un tour MT EVO T32FSY pour l'usinage d'arbres en broche principale avec mandrin à mors et contre-broche avec pince de serrage.

DN Solutions Puma 3100L play
DN Solutions Puma 3100L

Automatisation d'un tour DN Solutions Puma 3100L avec commande Fanuc i Series. Modules complémentaires en option : palettes, empilage et retournement.

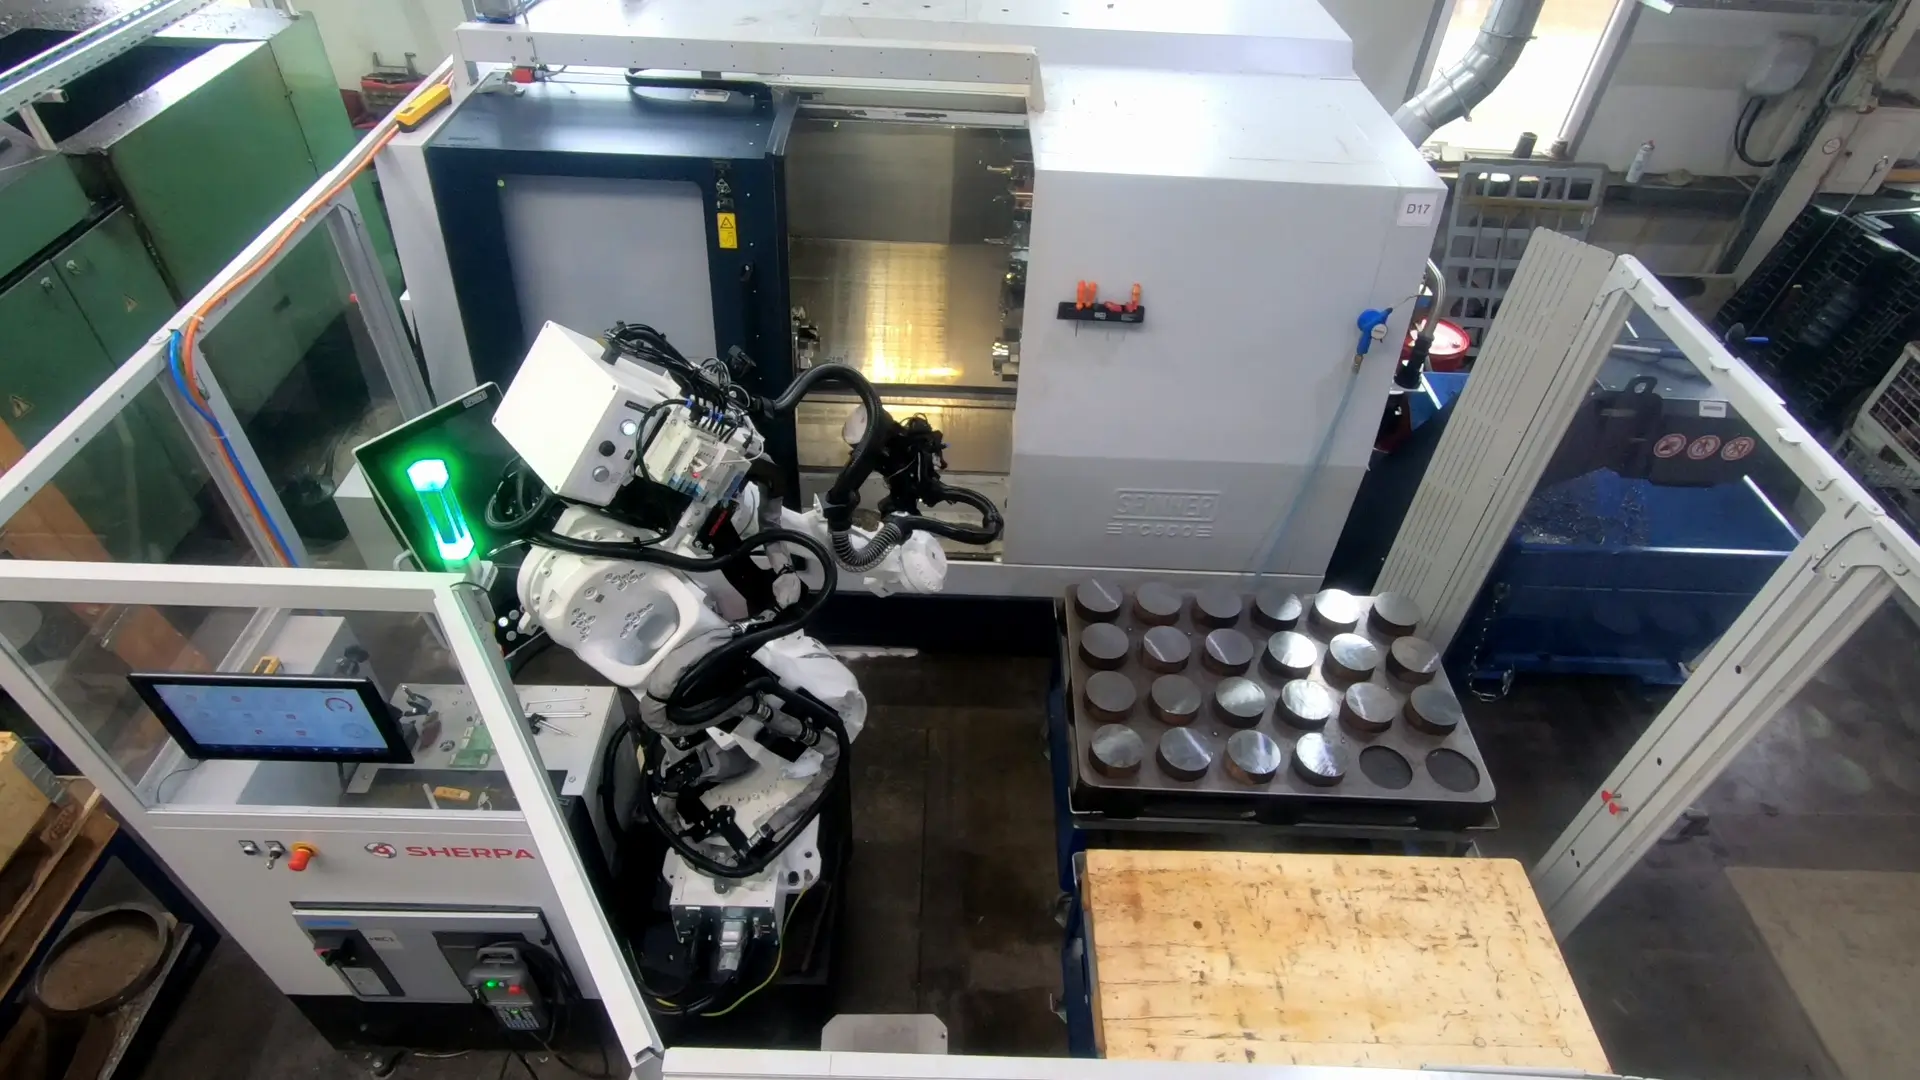
SPINNER TC800 play
SPINNER TC800

Automatisation d'un tour SPINNER TC800 avec commande SIEMENS et broche principale et contre-broche. Chargement depuis / déchargement sur deux palettes.

DMG MORI DMU 50 play
DMG MORI DMU 50

Automatisation d'un centre d'usinage 5 axes DMG MORI DMU 50 avec commande Heidenhain (application CELOS). Usinage sur étau pneumatique.

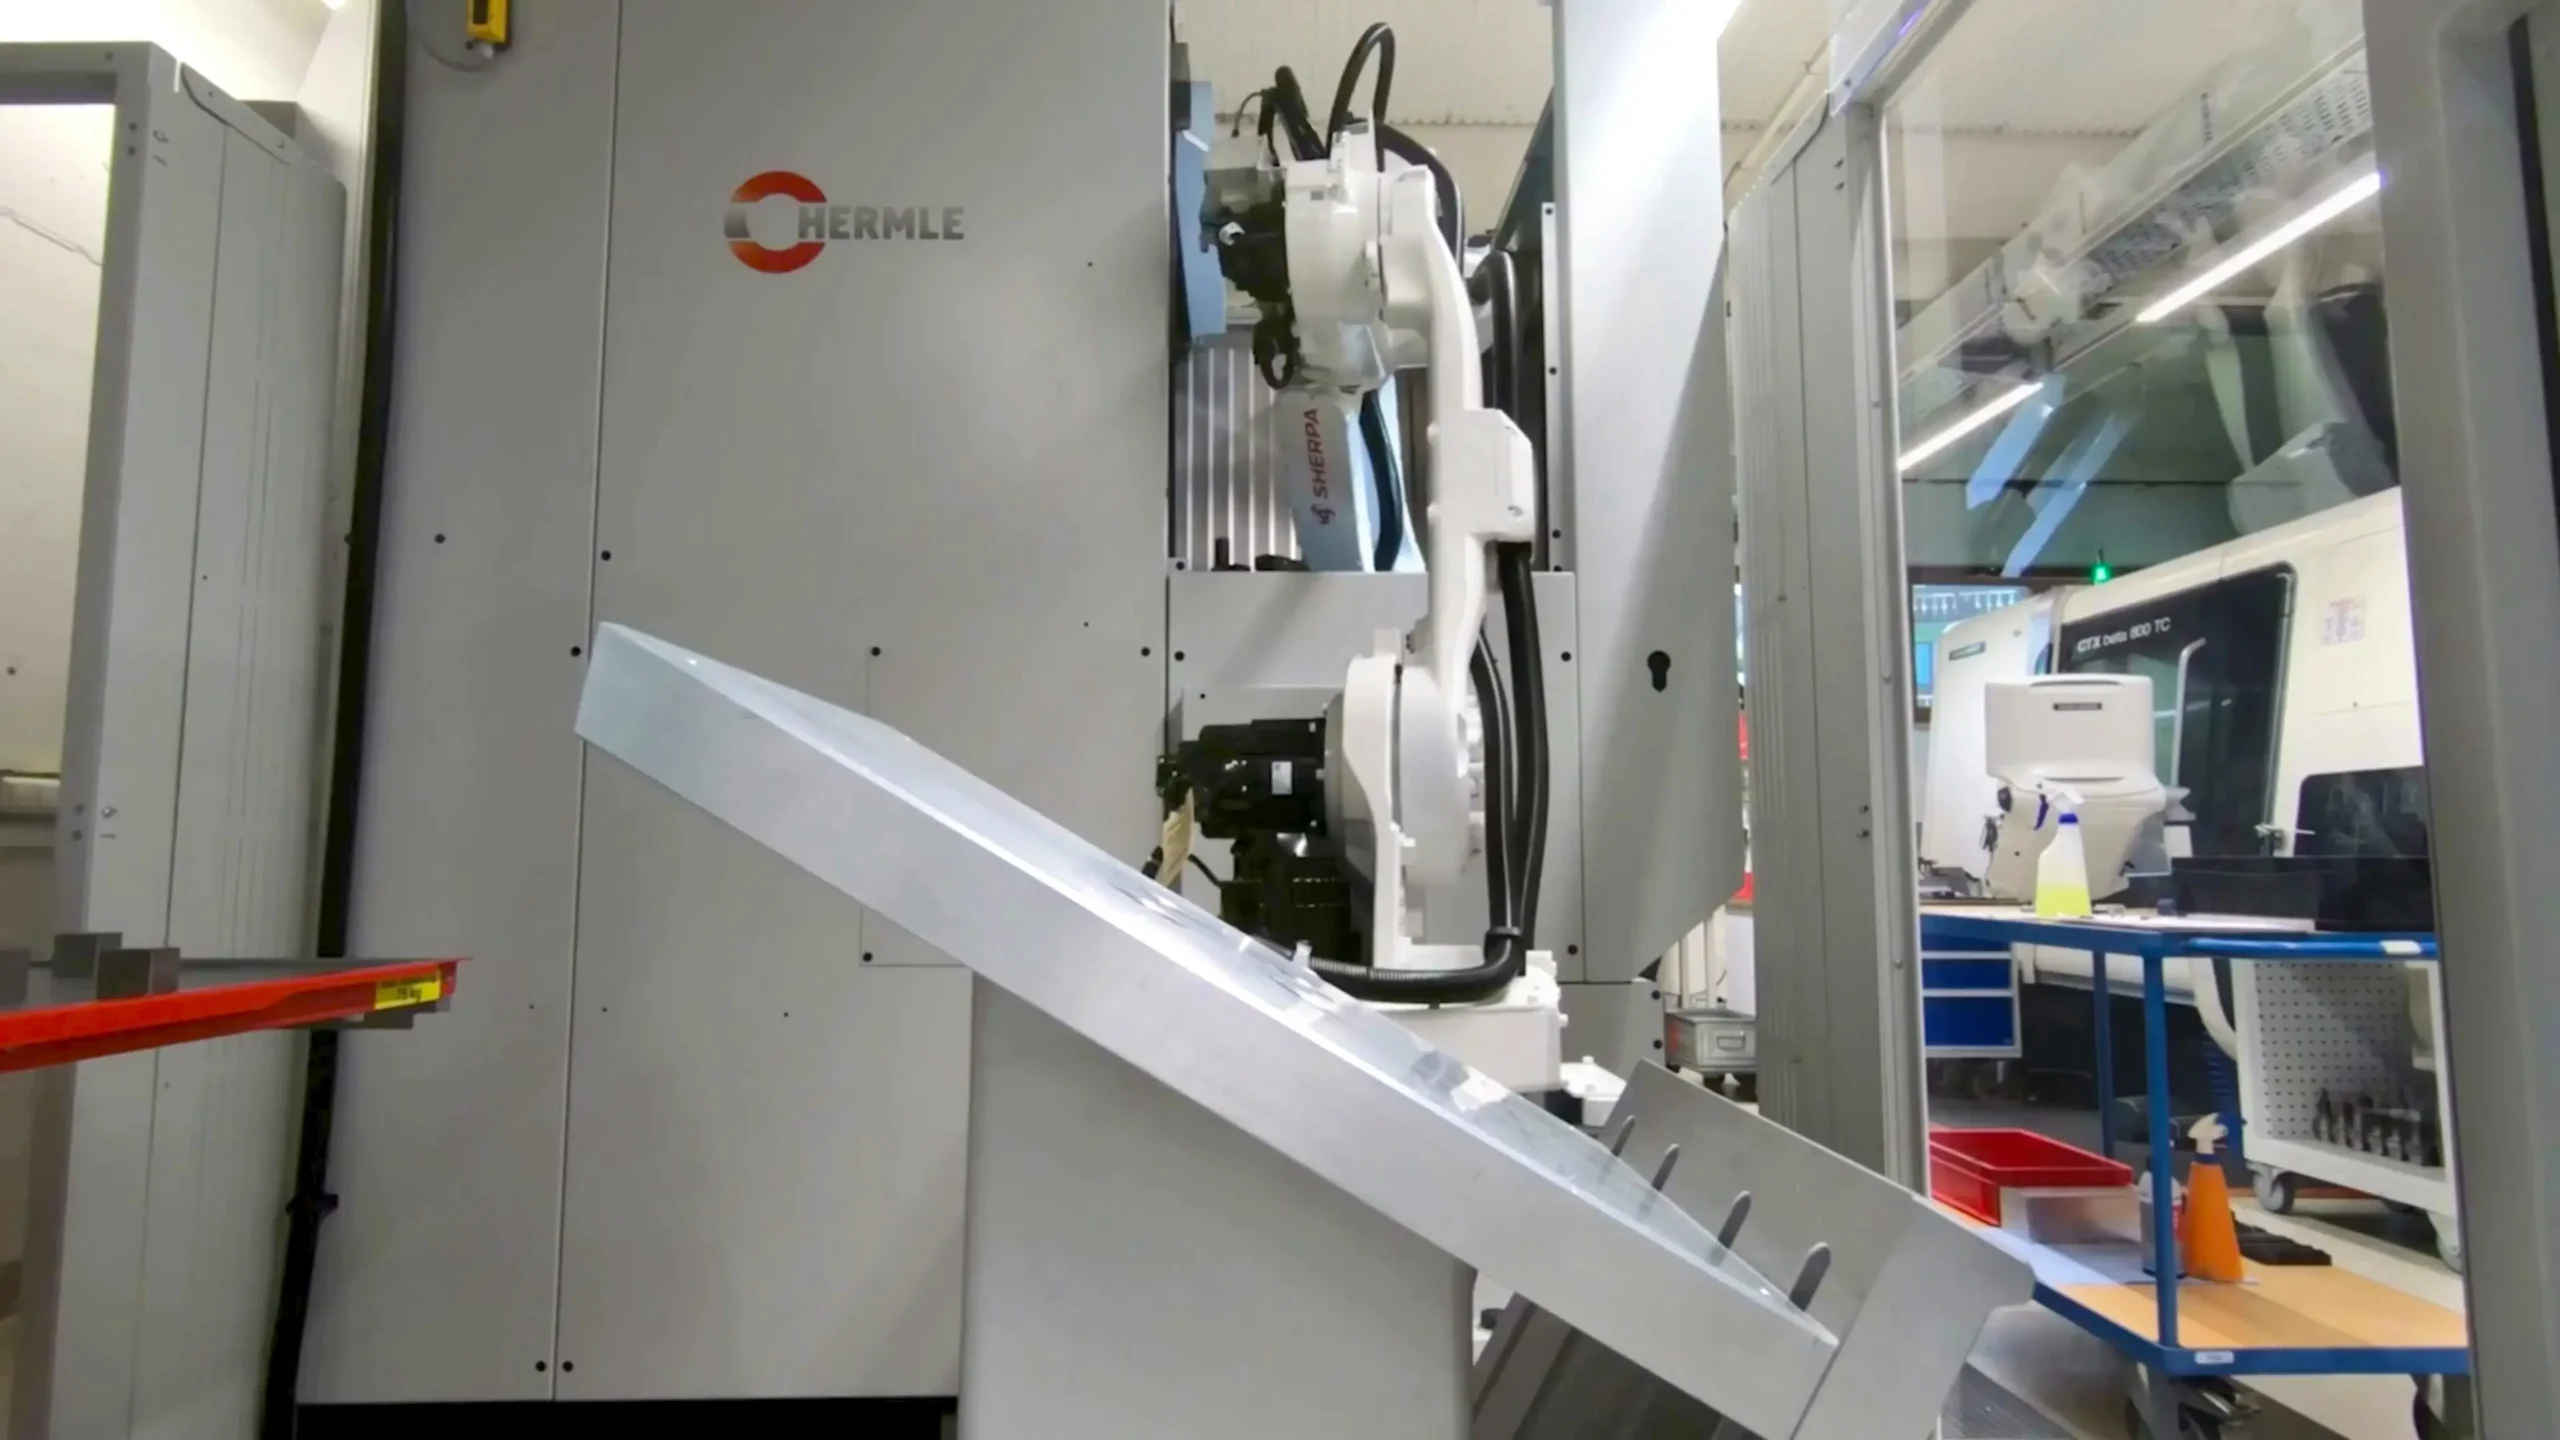
HERMLE C12 play
HERMLE C12

Automatisation d'une HERMLE C12 avec commande Heidenhain TNC 640. Machine de traitement 5 axes avec dispositif de serrage pneumatique.

TSUGAMI M08DE-II play
TSUGAMI M08DE-II

Automatisation d'une TSUGAMI M08DE-II avec commande FANUC Oi-TF. Usinage sur broche principale avec pince de serrage.

HURCO VMX 30i play
HURCO VMX 30i

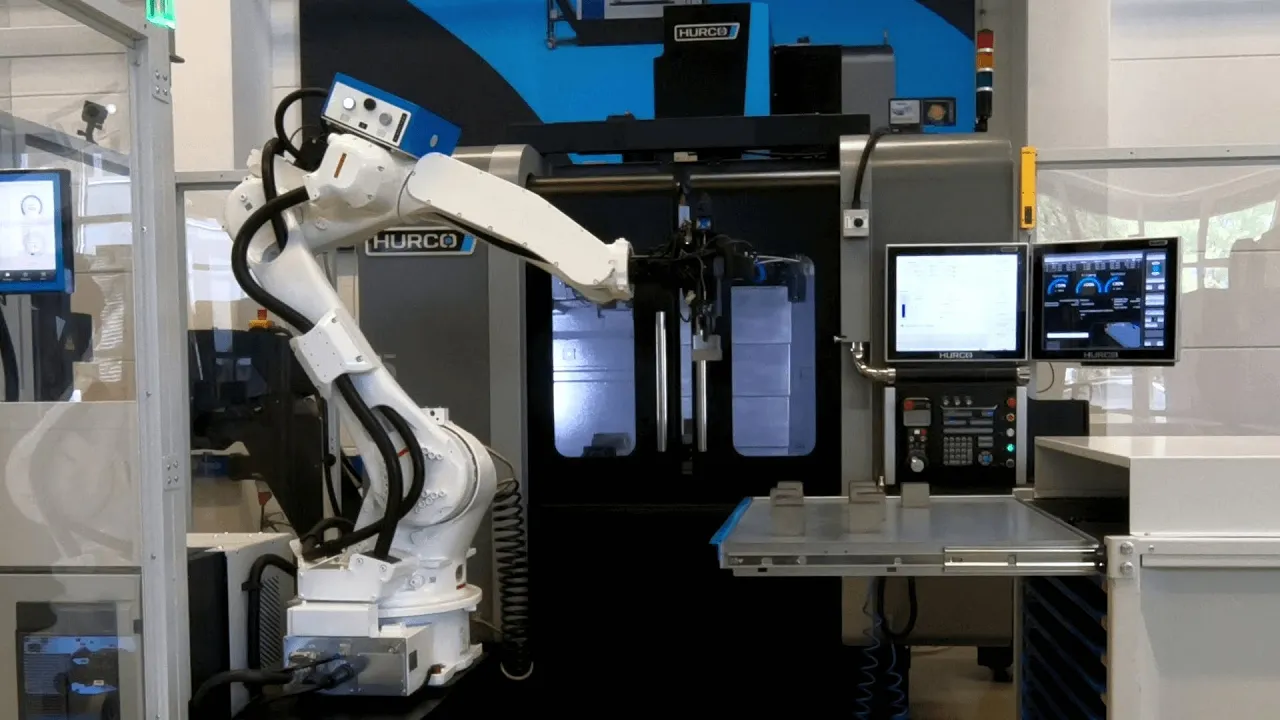
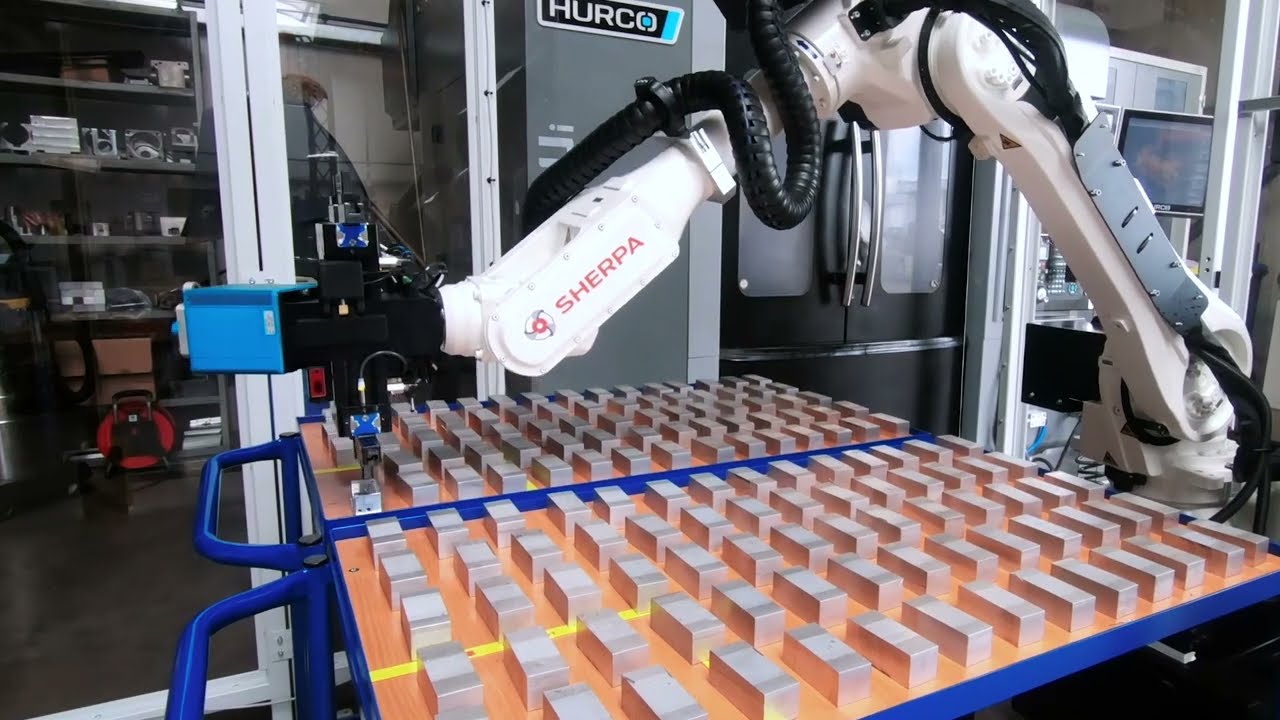
Automatisation d'une machine de traitement 3 axes HURCO VMX 30i avec étau. Pièces brutes dans une SpaceBox avec reconnaissance par caméra.

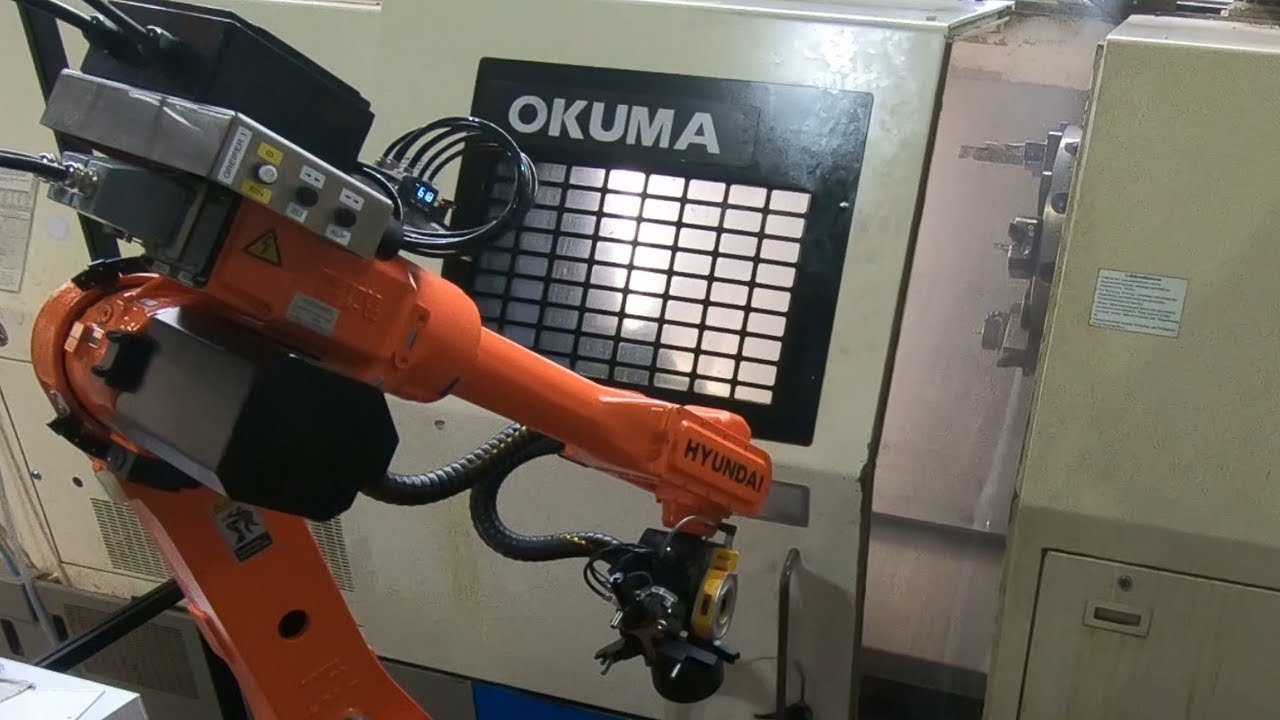
OKUMA LB3000 EX III play
OKUMA LB3000 EX III

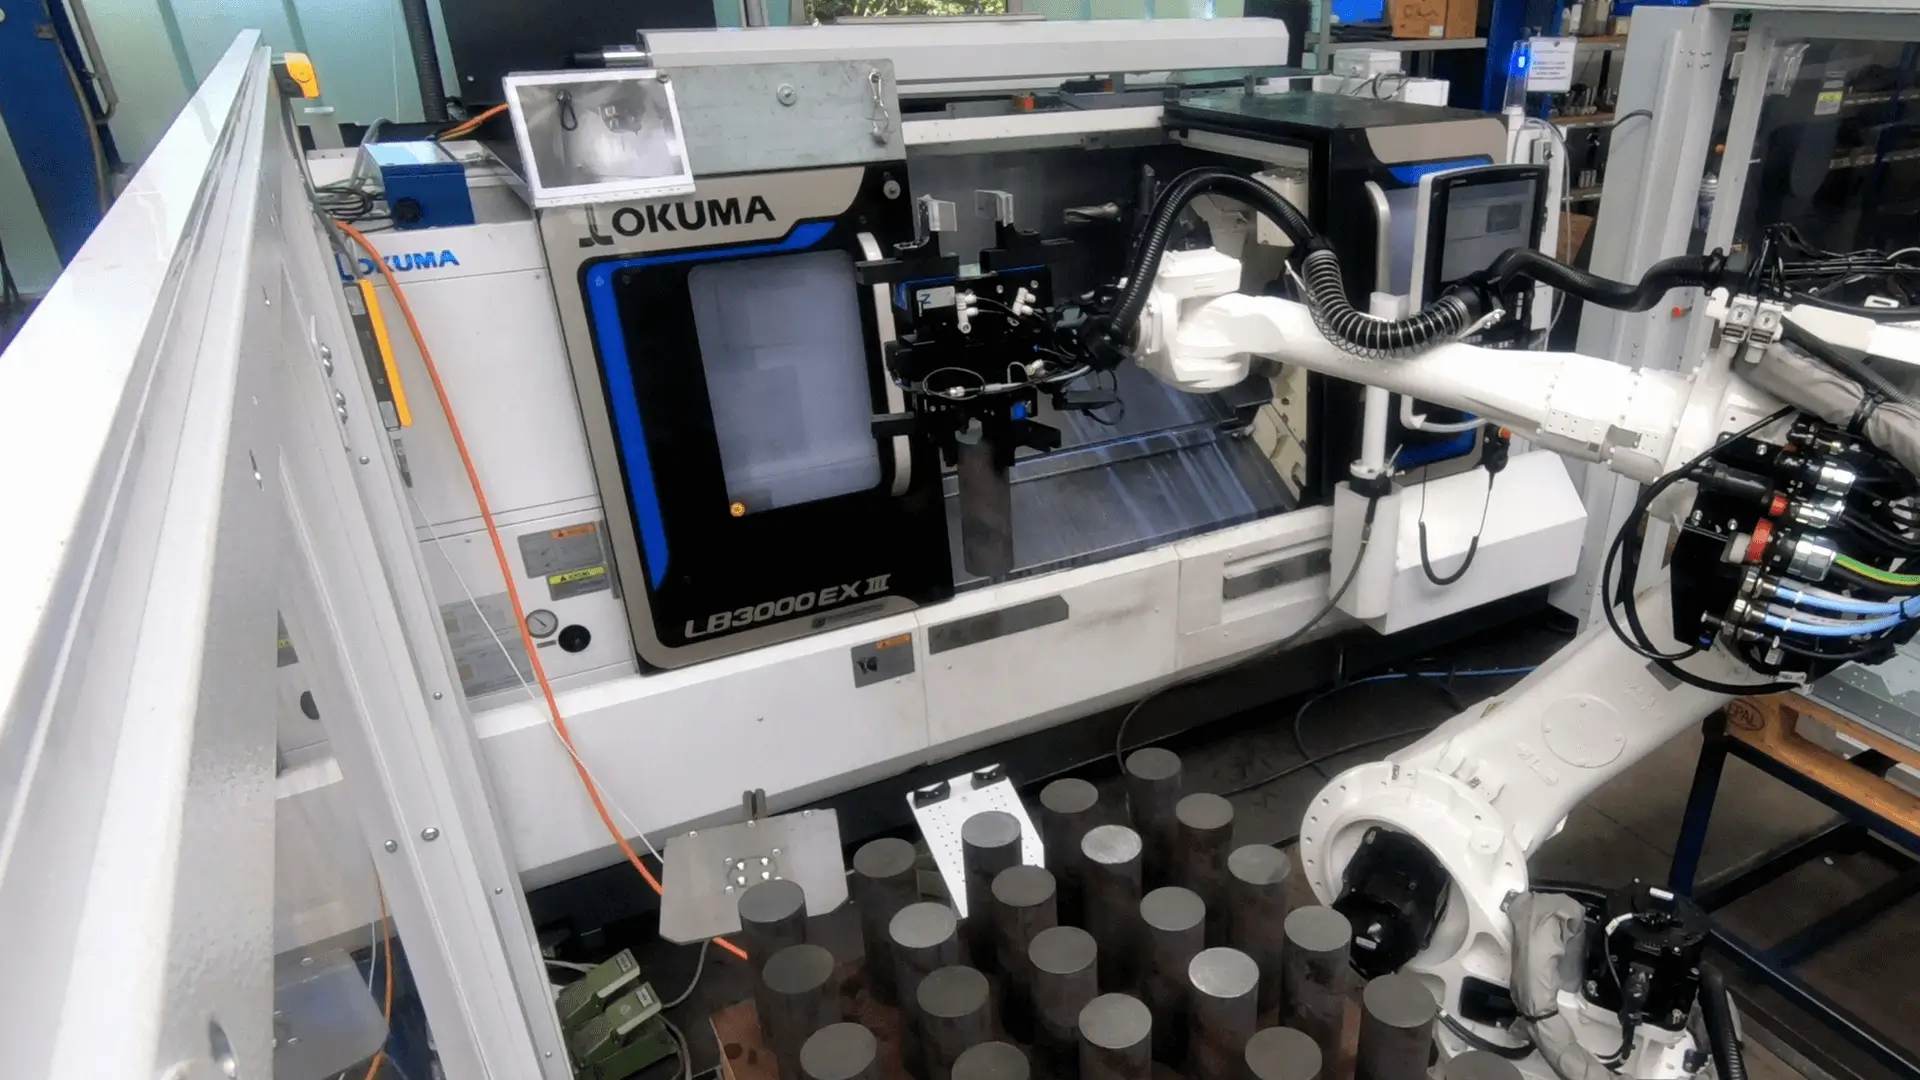
Automatisation d'un tour OKUMA LB3000 EX III avec commande OSP-P500L et broche principale avec mandrin à trois mors.

HAAS VF-2SS play
HAAS VF-2SS

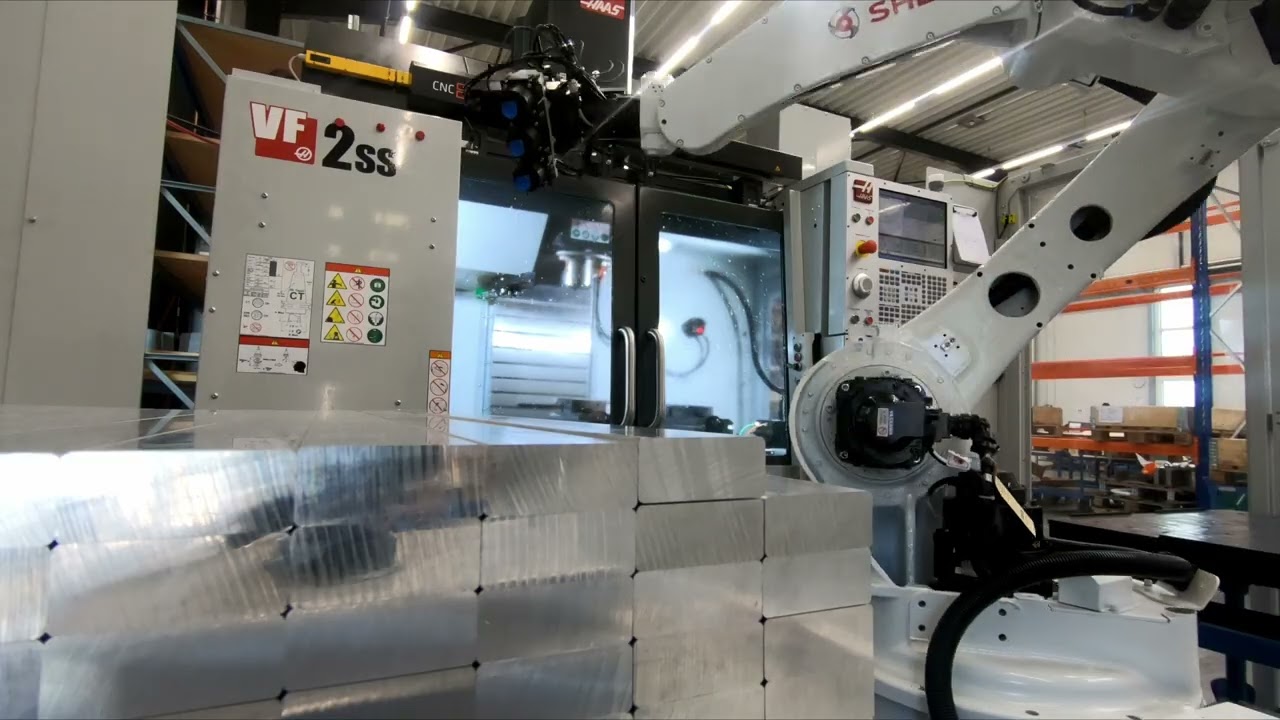
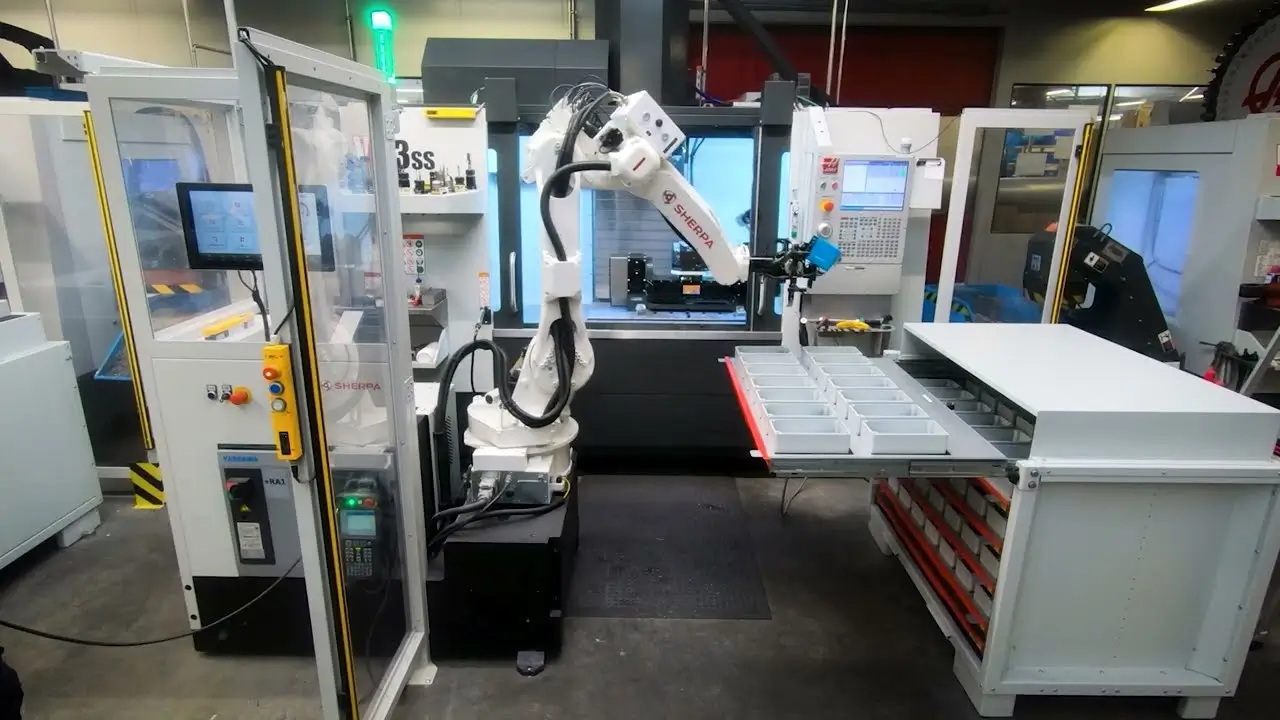
Automatisation d'une fraiseuse 3 axes HAAS VF-2SS avec des pièces brutes mises à disposition par liaison de forme, saisies à l'aide d'une pince à ventouse.

GF Machining MILL E 700 U play
GF Machining MILL E 700 U

Automatisation d'une fraiseuse 5 axes GF Machining MILL E 700 U avec étau. Pièces brutes dans une SpaceBox avec reconnaissance par caméra.

 DN SOLUTIONS PUMA GT3100 LM play
DN SOLUTIONS PUMA GT3100 LM

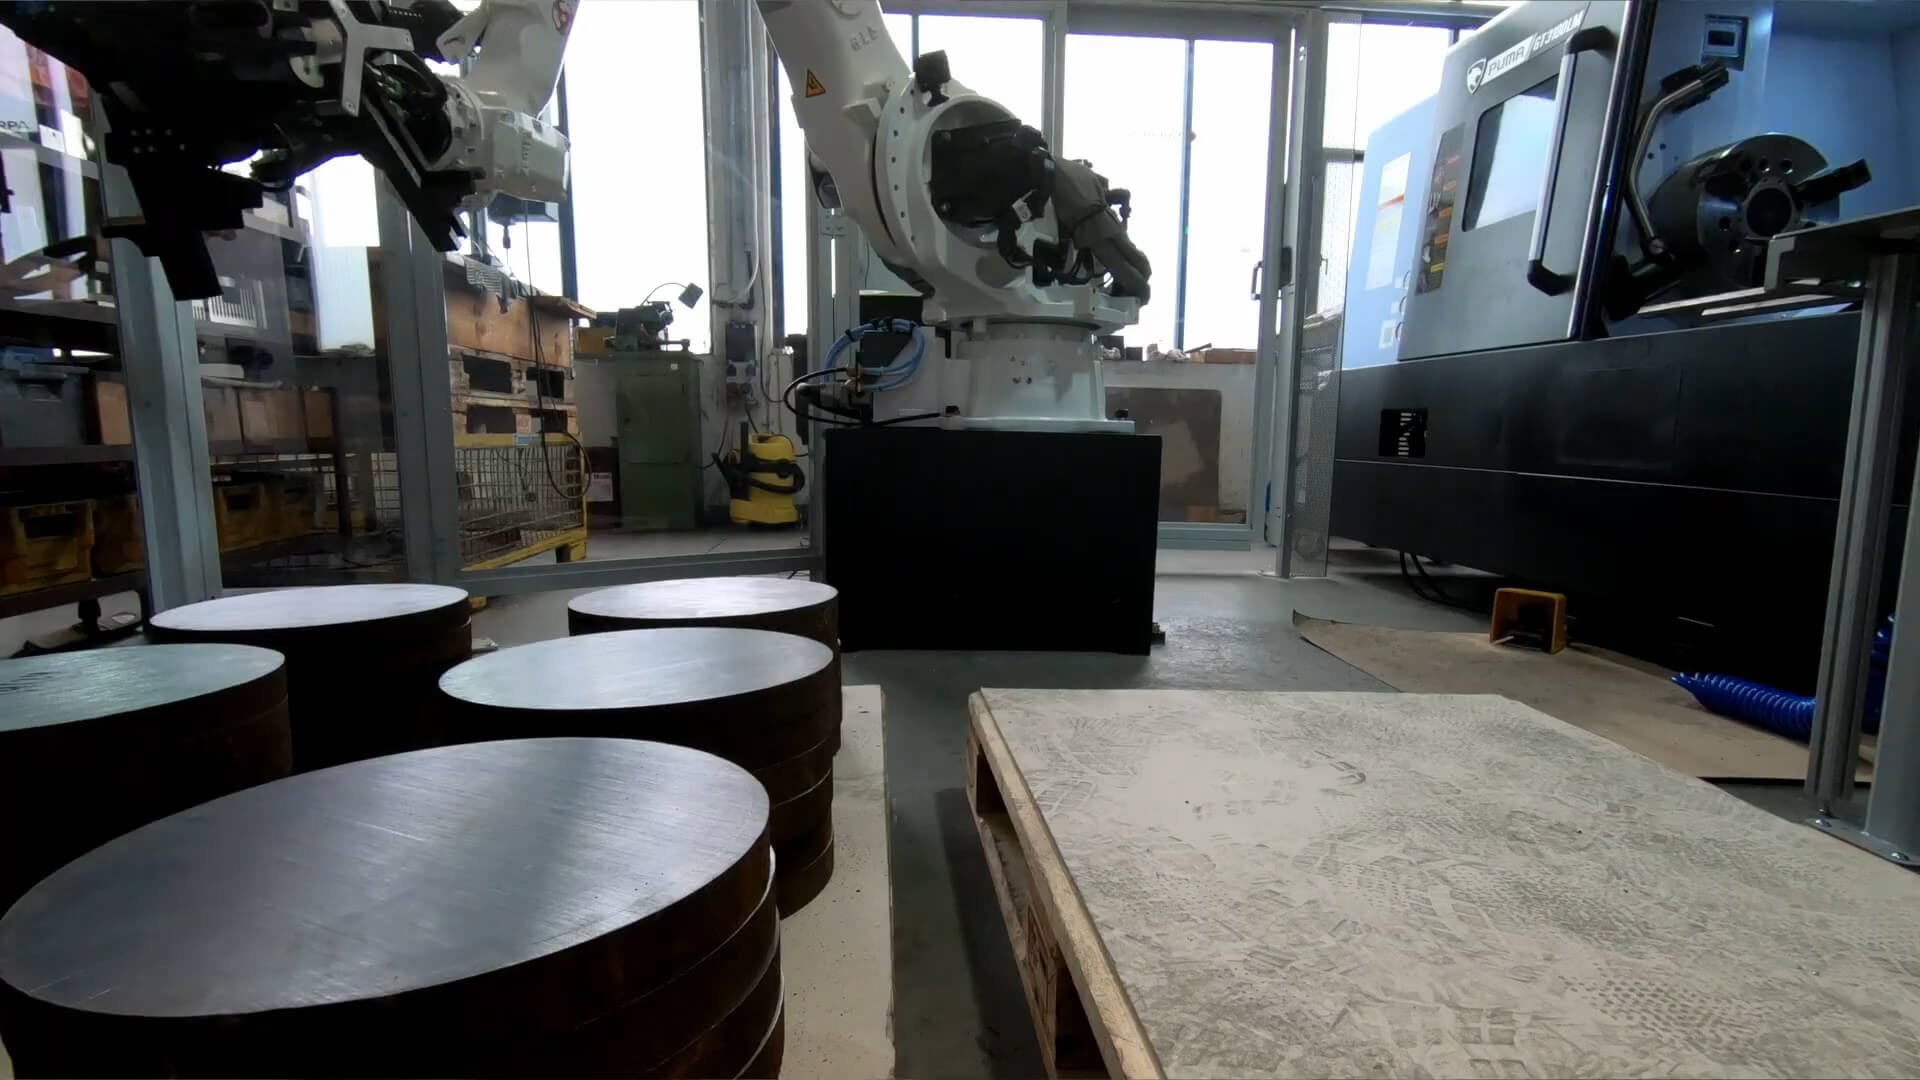
Automatisation d'un tour DN Solutions Puma GT3100 LM avec broche principale à mandrin à mors. Pièces brutes mises à disposition en piles sur deux palettes.

HERMLE C20U play
HERMLE C20U

Automatisation d'un centre d'usinage 5 axes HERMLE C20 U avec étau mécanique actionné par une visseuse dynamométrique électrique.

 HERMLE  C400 play
HERMLE C400

Automatisation d'une fraiseuse 5 axes HERMLE C400 pour l'usinage de découpes en acier, mises à disposition via SpaceBox.

 DMG MORI DMU 60 eVo play
DMG MORI DMU 60 eVo

Automatisation d'une fraiseuse 5 axes DMG MORI DMU 60 eVo pour l'usinage de découpes en acier, mises à disposition via SpaceBox.

 HAAS ST-25Y play
HAAS ST-25Y

Automatisation d'un tour HAAS ST-25Y pour l'usinage de pièces en plastique, mises à disposition en piles sur europalettes.

 MAZAK QuickTurn 200 MSY play
MAZAK QuickTurn 200 MSY

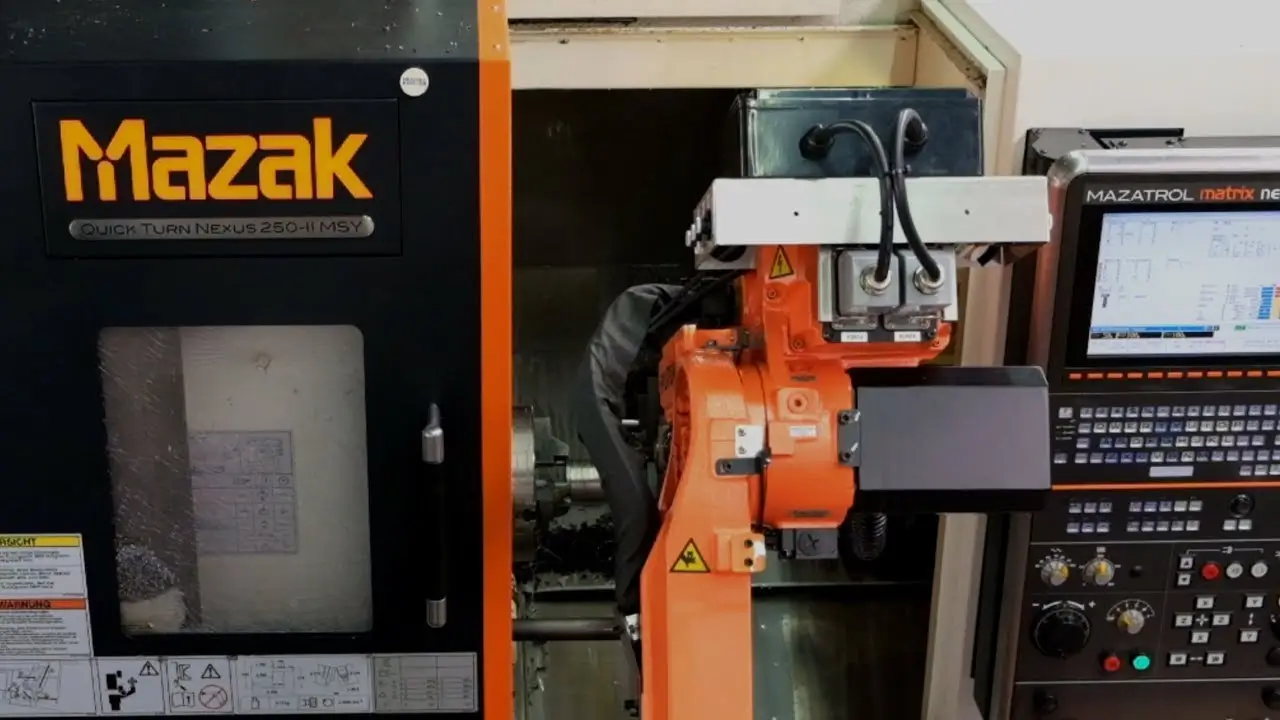
Automatisation d'un tour MAZAK QT200 MSY pour l'usinage de découpes de barre ronde, mises à disposition sur une SpaceBox.

HAAS VF-3 play
HAAS VF-3

Automatisation d'une machine 5 axes HAAS VF-3 pour l'usinage de boîtiers en plastique fragiles, mis à disposition via SpaceBox.

HERMLE C42U play
HERMLE C42U

Automatisation d'une fraiseuse 5 axes HERMLE C42 U pour l'usinage de pièces en plastique, mises à disposition via SpaceBox.

DOOSAN DVF5000 play
DOOSAN DVF5000

Automatisation d'une machine 5 axes DOOSAN DVF5000 pour l'usinage de pièces en plastique, mises à disposition via SpaceBox.

AXA HFB1 duo play
AXA HFB1 duo

Automatisation d'une machine d'usinage d'extrémités AXA HFB1 duo pour l'usinage d'arbres lourds, mis à disposition sur europalettes.

SPINNER U-2520 play
SPINNER U-2520

Automatisation d'une fraiseuse 3 axes SPINNER U-2520 avec 4e axe pour l'usinage de profilés, mis à disposition via SpaceBox.

DMG MORI CTX beta 800 play
DMG MORI CTX beta 800

Automatisation d'un tour DMG MORI CTX beta 800 pour l'usinage de pièces moulées, mises à disposition via SpaceBox.

HURCO VMX30Ui play
HURCO VMX30Ui

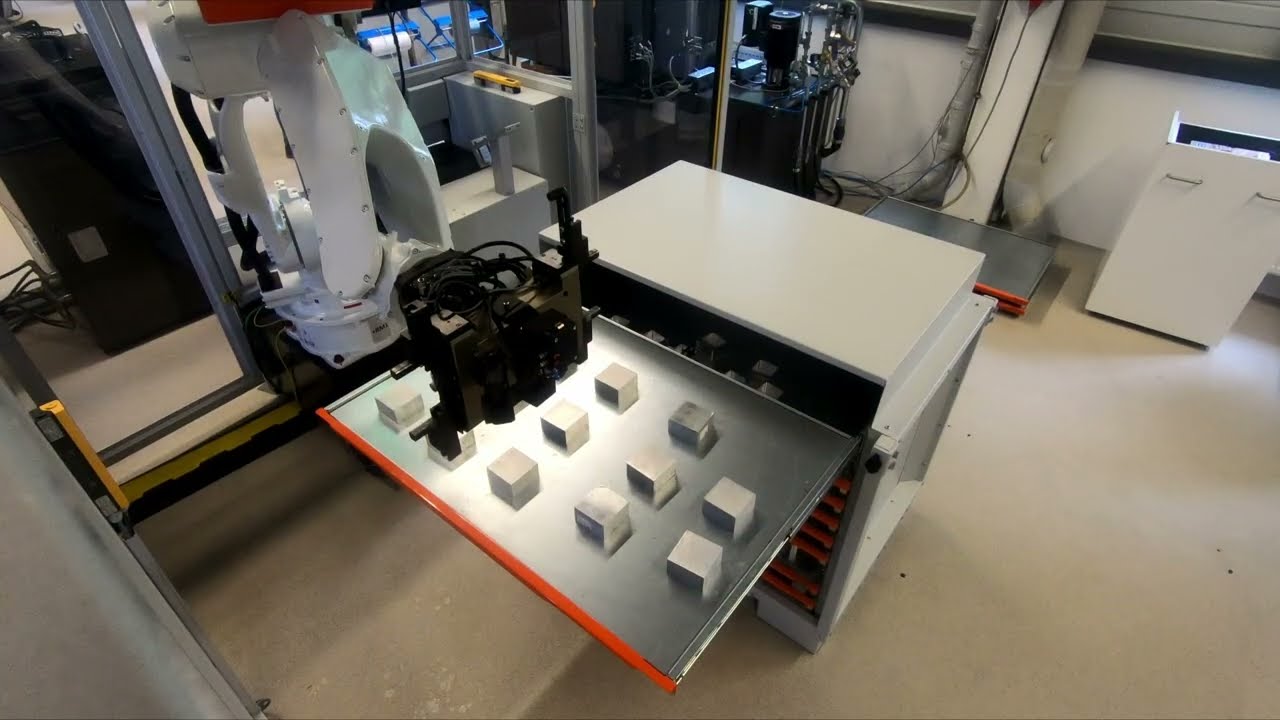
Automatisation d'une fraiseuse 5 axes HURCO VMC30Ui pour l'usinage de blocs sciés, mis à disposition sur chariot à table.

DMG MORI CTX beta 1250 TC play
DMG MORI CTX beta 1250 TC

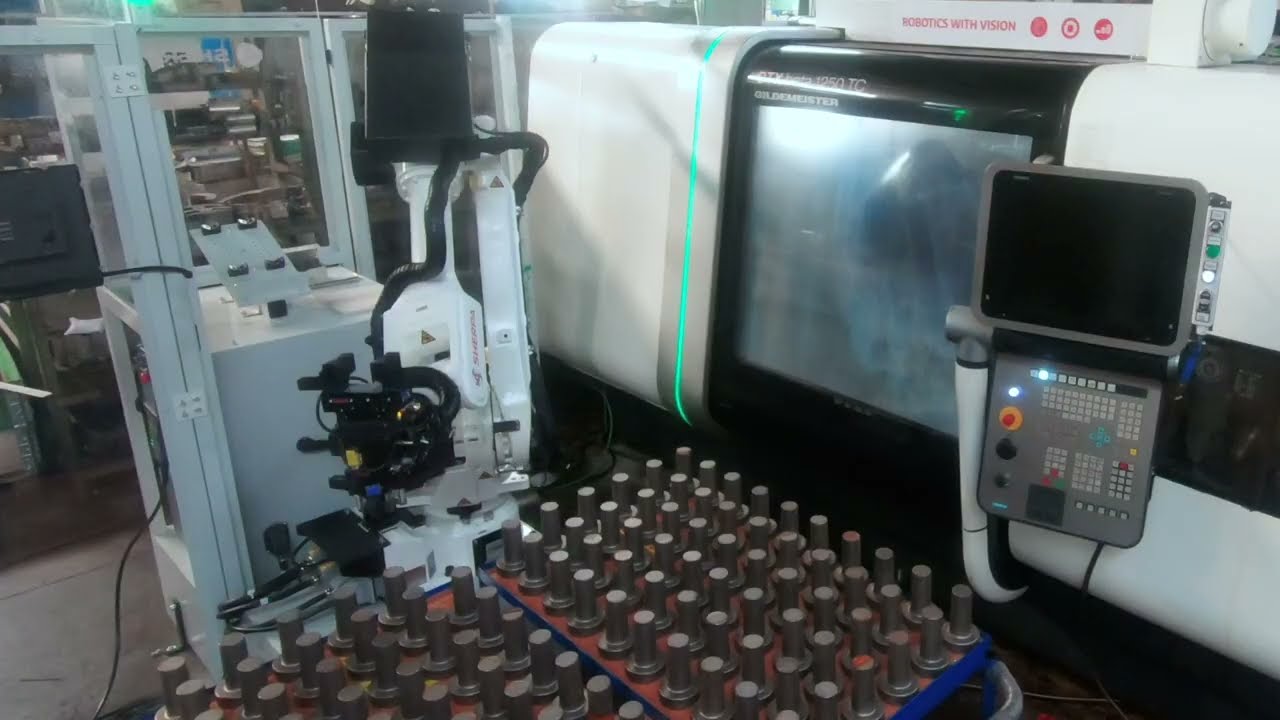
Automatisation d'un centre de tournage-fraisage DMG MORI CTX beta 1250 TC pour l'usinage de pièces moulées, mises à disposition sur chariot à table.

HWACHEON Hi-Tech 450BL YMC play
HWACHEON Hi-Tech 450BL YMC

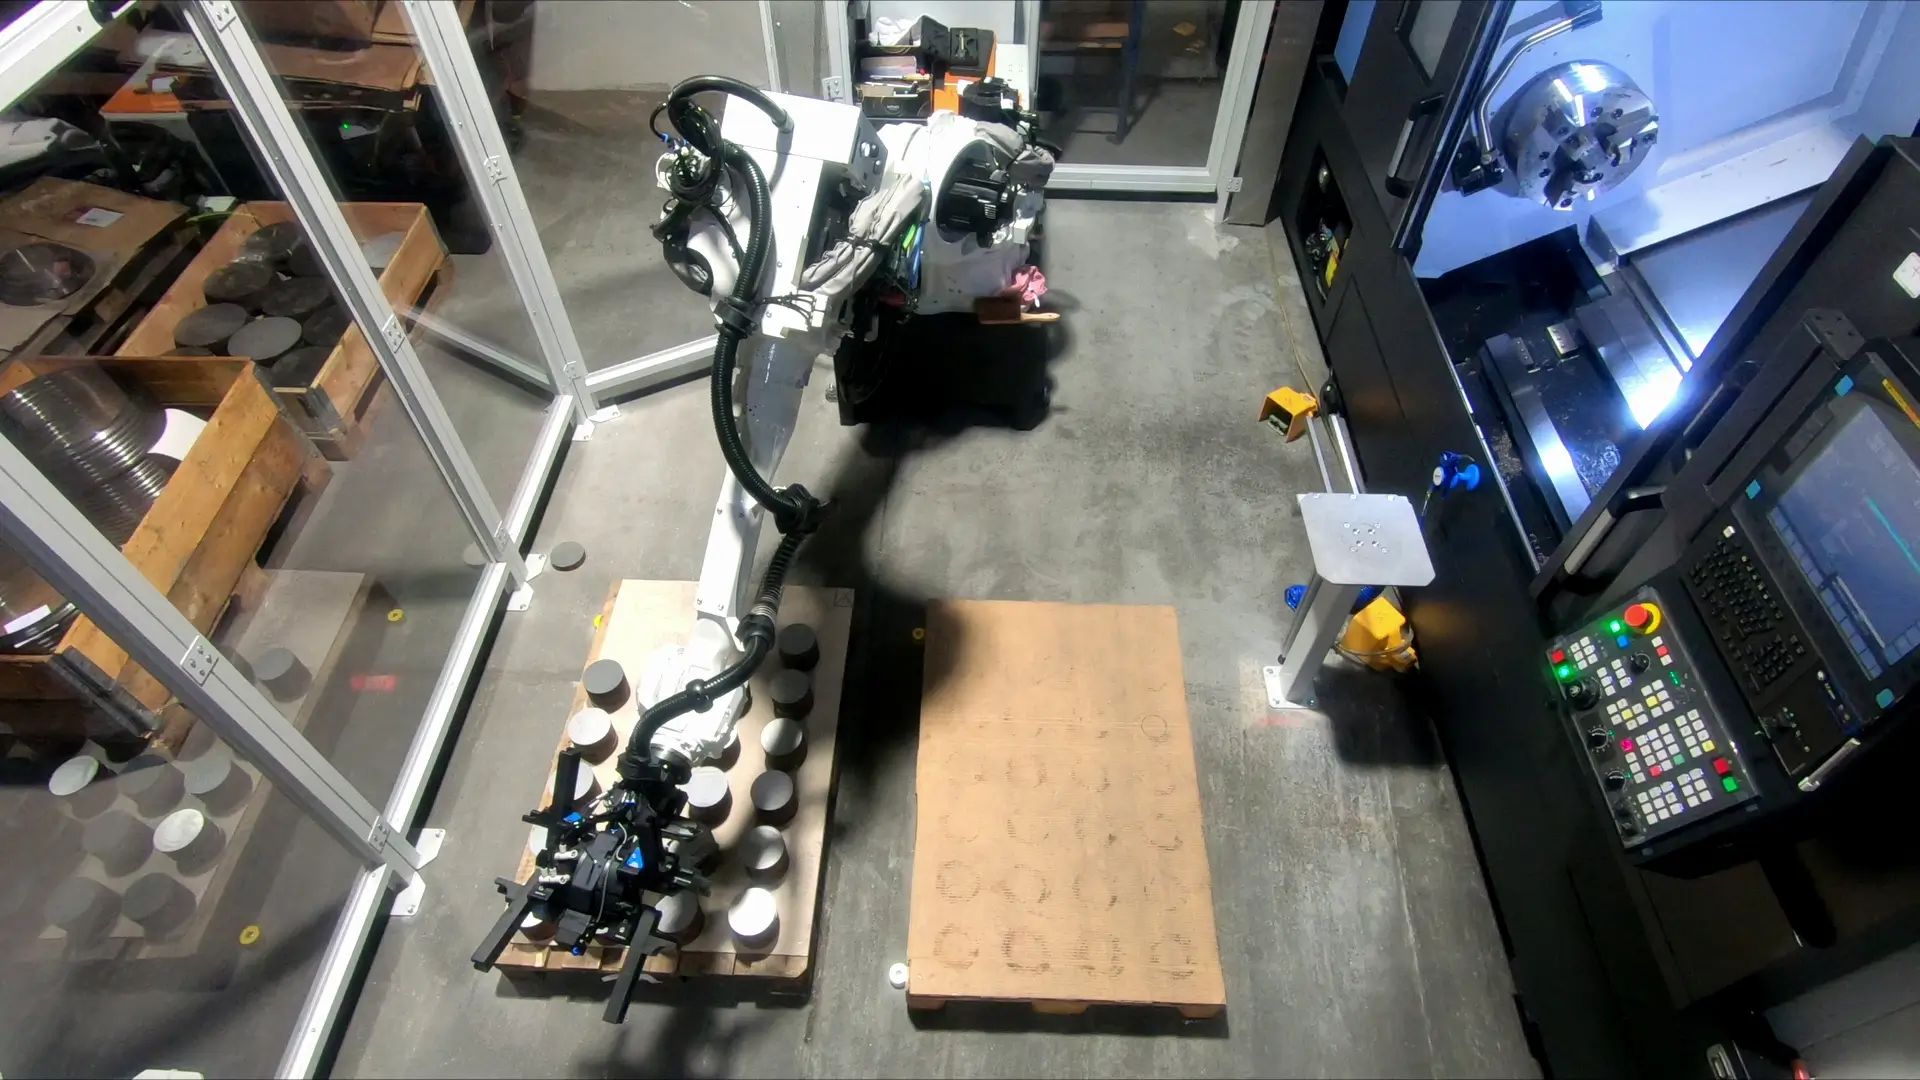
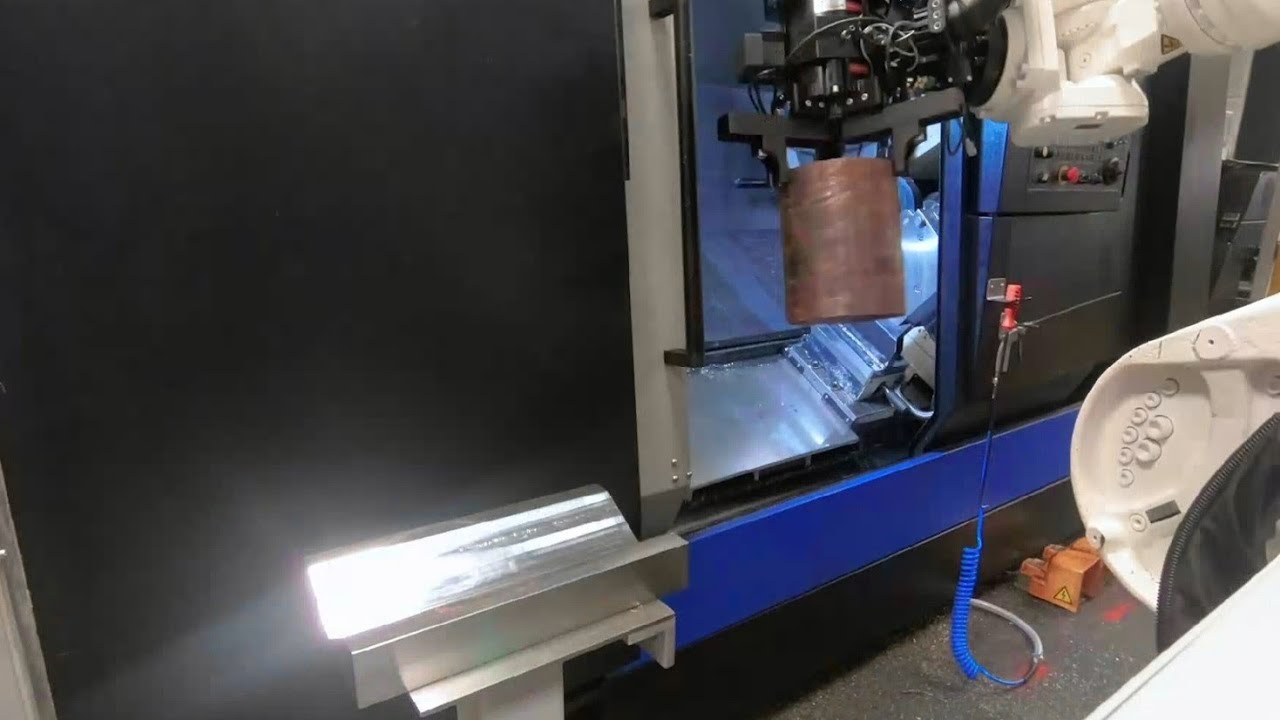
Automatisation d'un tour HWACHEON 450BL YMC pour l'usinage de grands cylindres, mis à disposition sur europalettes.

POSmill E-1100 play
POSmill E-1100

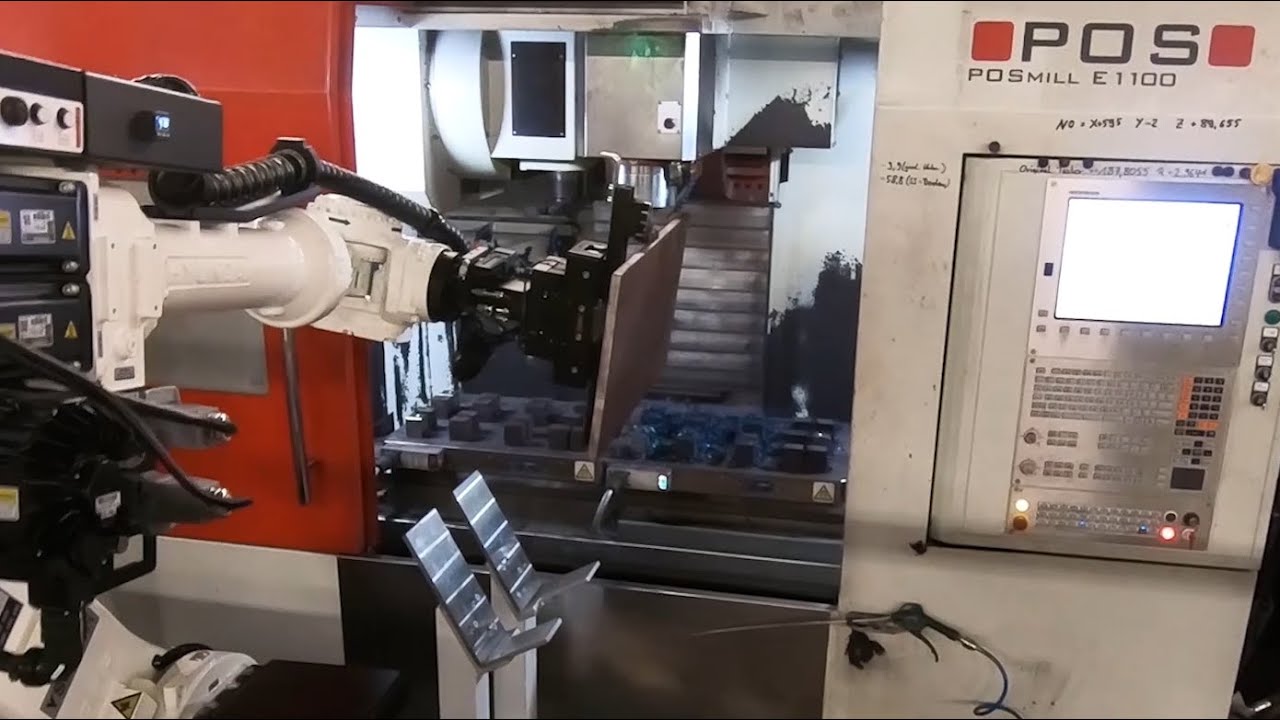
Automatisation d'une fraiseuse 3 axes POSmill E-1100 pour l'usinage de plaques empilées, mises à disposition sur europalettes.

DMG MORI CMX 70 U play
DMG MORI CMX 70 U

Automatisation d'une fraiseuse 5 axes DMG MORI CMX 70 U pour l'usinage de blocs sciés, mis à disposition sur chariot à table.

MORI SEIKI NL2000 play
MORI SEIKI NL2000

Automatisation d'un tour MORI SEIKI NL2000 pour l'usinage de pièces moulées, mises à disposition sur chariot à table.

MORI SEIKI SL-400 play
MORI SEIKI SL-400

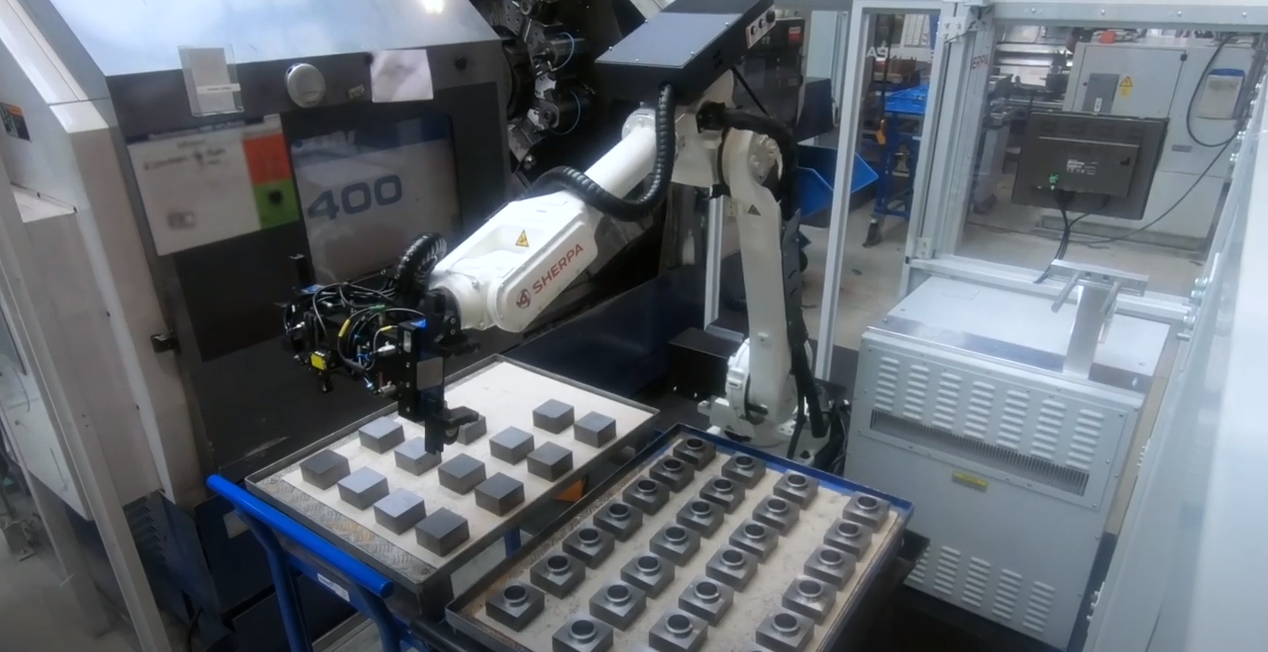
Automatisation d'un tour MORI SEIKI SL-400 pour l'usinage de blocs sciés, mis à disposition sur chariot à table.

GROB G550a play
GROB G550a

Automatisation d'une fraiseuse 5 axes GROB G550a pour l'usinage de blocs sciés, mis à disposition sur europalettes.

HERMLE C20 U play
HERMLE C20 U

Automatisation d'une fraiseuse 5 axes HERMLE C20 U pour l'usinage de blocs sciés, mis à disposition sur chariot à table.

CHIRON Mill 3000 play
CHIRON Mill 3000

Automatisation d'une fraiseuse 3 axes CHIRON Mill 3000 pour l'usinage de blocs sciés, mis à disposition via SpaceBox.

MORI SEIKI NTX2000 play
MORI SEIKI NTX2000

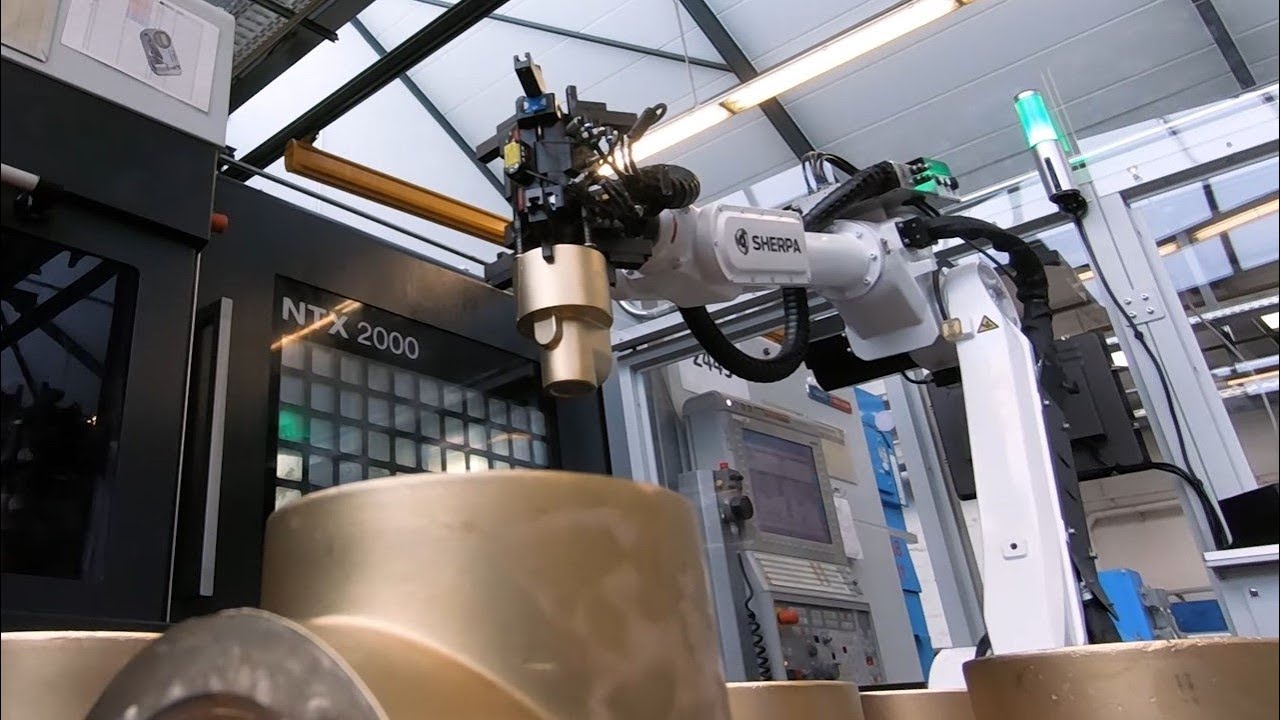
Automatisation d'un centre de tournage-fraisage MORI SEIKI NTX2000 pour l'usinage de pièces moulées, mises à disposition sur chariot à table.

MAZAK VCN-530C play
MAZAK VCN-530C

Automatisation d'une fraiseuse 3 axes MAZAK VCN 530C pour l'usinage de blocs sciés, mis à disposition via SpaceBox.

DMG MORI DMU 65 FD play
DMG MORI DMU 65 FD

Automatisation d'une fraiseuse 5 axes DMG MORI DMU 65 pour l'usinage de blocs sciés, mis à disposition via SpaceBox.

SPINNER U-1520 play
SPINNER U-1520

Automatisation d'une fraiseuse 5 axes SPINNER U-1520 pour l'usinage de blocs sciés, mis à disposition via SpaceBox.

MAZAK QuickTurn 250M play
MAZAK QuickTurn 250M

Automatisation d'un tour MAZAK Quick Turn 250M pour l'usinage de tronçons cylindriques sciés, mis à disposition via SpaceBox.

DMG MORI CTX800 beta play
DMG MORI CTX800 beta

Automatisation d'un tour DMG MORI CTX800 beta pour l'usinage de grands cylindres, mis à disposition sur europalettes.

GILDEMEISTER CTX 420 linear play
GILDEMEISTER CTX 420 linear

Automatisation d'un tour GILDEMEISTER CTX 420 pour l'usinage d'anneaux, mis à disposition via SpaceBox.

HERMLE C400 play
HERMLE C400

Automatisation d'une fraiseuse 5 axes HERMLE C400 pour l'usinage de blocs sciés, mis à disposition via SpaceBox.

GROB G350 play
GROB G350

Automatisation d'une fraiseuse 5 axes GROB G350 pour l'usinage de blocs sciés, mis à disposition sur chariot à table.

MAZAK Integrex i-400 ST play
MAZAK Integrex i-400 ST

Automatisation d'un centre de tournage-fraisage MAZAK Integrex i-400 ST pour l'usinage de cylindres, mis à disposition sur chariot à table.

OKUMA SimulturnLU300-M play
OKUMA SimulturnLU300-M

Automatisation d'un tour OKUMA Simul Turn LU300-M pour l'usinage d'anneaux, mis à disposition sur chariot à table.

GILDEMEISTER CTX 400 play
GILDEMEISTER CTX 400

Automatisation d'un tour GILDEMEISTER CTX 400 pour l'usinage de tronçons sciés empilés, mis à disposition sur europalettes.

MAZAK QuickTurn 200MS play
MAZAK QuickTurn 200MS

Automatisation d'un tour MAZAK Quick Turn 200MS pour l'usinage de tronçons cylindriques sciés, mis à disposition via SpaceBox.

DOOSAN Puma 2600S play
DOOSAN Puma 2600S

Automatisation d'un tour DOOSAN Puma 2600S pour l'usinage de grands cylindres, mis à disposition via europalettes.

MAZAK Integrex 200-II SY play
MAZAK Integrex 200-II SY

Automatisation d'un centre de tournage-fraisage MAZAK Integrex 200-II SY pour l'usinage de cylindres, mis à disposition via SpaceBox.

DMG MORI CLX 350 play
DMG MORI CLX 350

Automatisation d'un tour DMG MORI CLX 350 pour l'usinage d'anneaux, mis à disposition via SpaceBox.

MAZAK QuickTurn250 MY play
MAZAK QuickTurn250 MY

Automatisation d'un tour MAZAK QT250 MY pour l'usinage d'arbres, mis à disposition sur europalettes.

HAAS UMC 750 play
HAAS UMC 750

Automatisation d'une fraiseuse 5 axes HAAS UMC 750 pour l'usinage de blocs sciés, mis à disposition sur chariot à table.

DMG MORI CTX beta 1250 TC play
DMG MORI CTX beta 1250 TC

Automatisation d'un centre de tournage-fraisage DMG MORI CTX beta 1250 TC pour l'usinage d'arbres, mis à disposition sur europalettes.

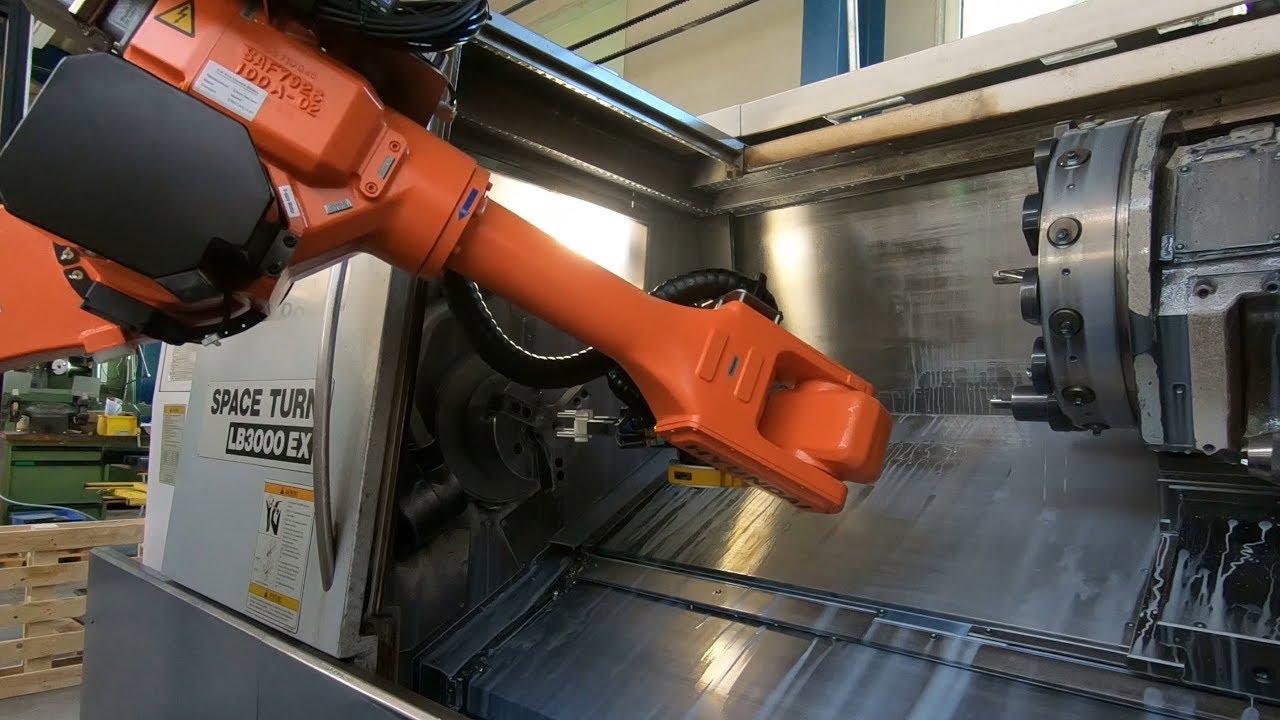
OKUMA LB3000 EX play
OKUMA LB3000 EX

Automatisation d'un tour OKUMA LB3000 EX pour l'usinage de tronçons cylindriques sciés, mis à disposition sur chariot à table.

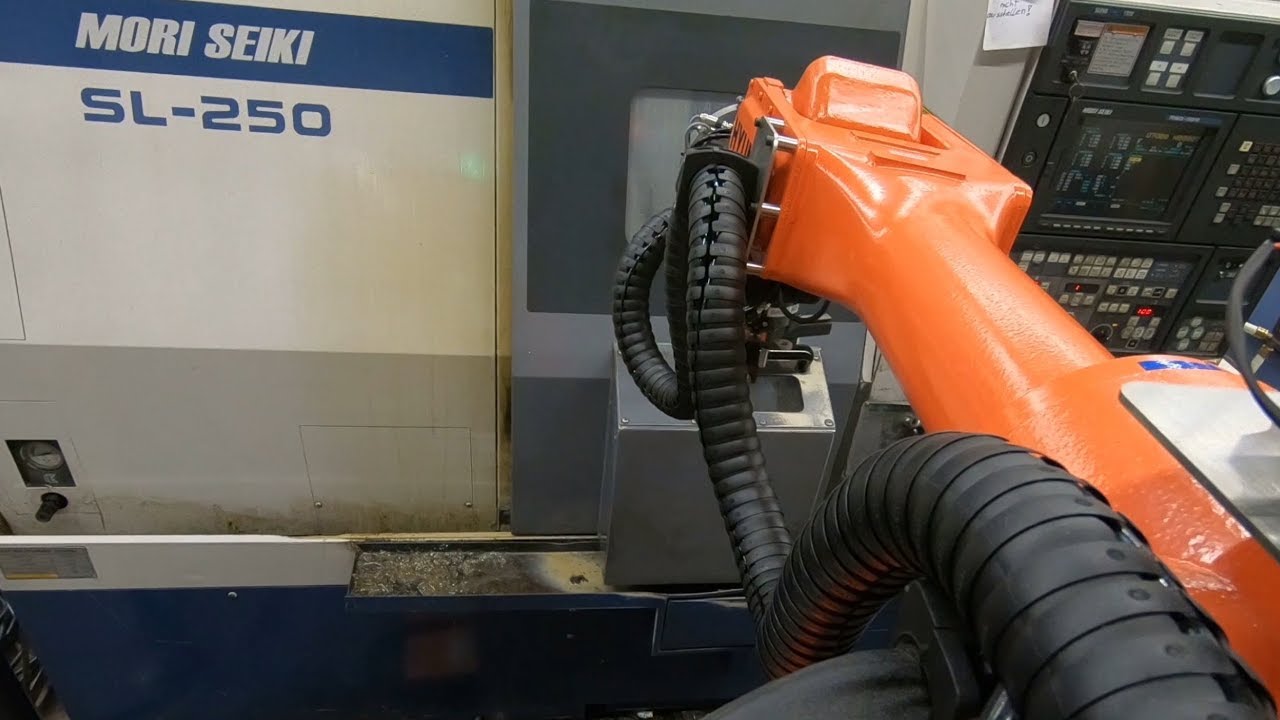
MORI SEIKI SL-250 play
MORI SEIKI SL-250

Automatisation d'un tour MORI SEIKI SL-250 pour l'usinage de tronçons cylindriques sciés, mis à disposition sur chariot à table.

OKUMA LB35-II play
OKUMA LB35-II

Automatisation d'un tour OKUMA LB35-II pour l'usinage de tronçons cylindriques sciés, mis à disposition sur chariot à table.

DOOSAN Puma TL 2400 LM play
DOOSAN Puma TL 2400 LM

Automatisation d'un tour DOOSAN Puma TL2400 LM pour l'usinage d'arbres, mis à disposition sur europalettes.

MORI SEIKI SL-204 play
MORI SEIKI SL-204

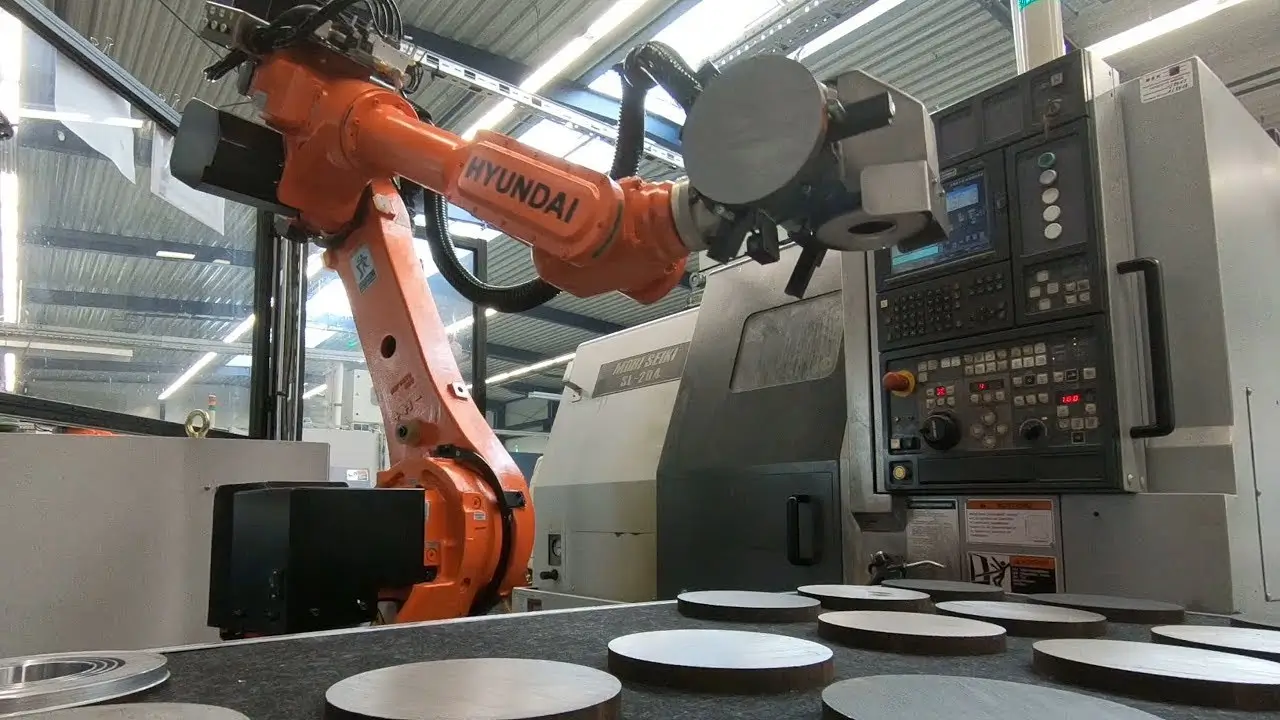
Automatisation d'un tour Mori Seiki SL-204 pour l'usinage de tronçons sciés, mis à disposition sur un chariot à table.

MAZAK QuickTurn250 MY play
MAZAK QuickTurn250 MY

Automatisation d'un tour MAZAK QT250 MY pour l'usinage de tronçons cylindriques sciés, mis à disposition sur un chariot à table.

Module Mesure play
Module Mesure

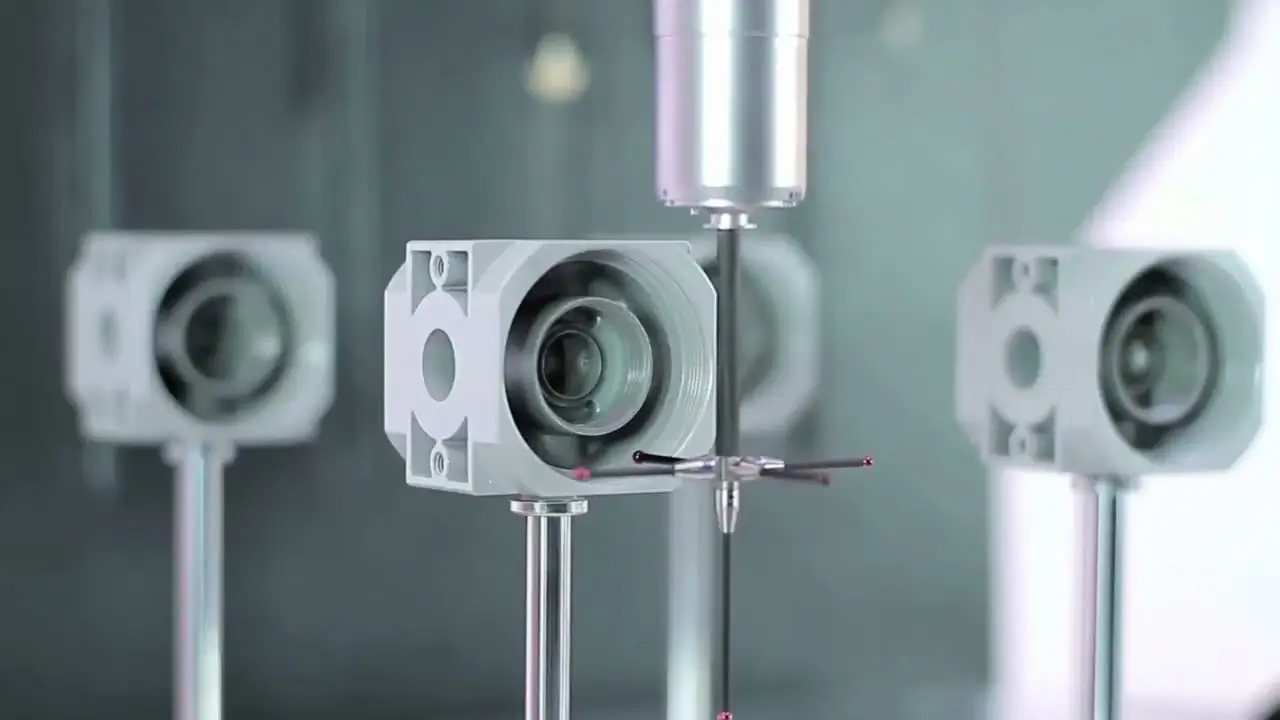
Machine de mesure tridimensionnelle intégrée au processus de déchargement pour des données fiables de contrôle qualité.

Module Retournement play
Module Retournement

Station intégrée au processus de chargement pour le retournement des pièces avant l'OP2.

Module Pré-marquage play
Module Pré-marquage

Étau de marquage intégré au processus de fabrication pour des pièces étroites à très larges.

Module Nettoyage play
Module Nettoyage

Station intégrée au processus de déchargement pour le nettoyage des pièces usinées des copeaux et du liquide de coupe.

Module Marquage play
Module Marquage

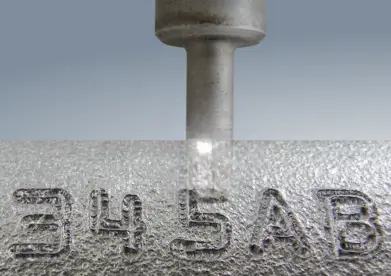
Station de marquage intégrée au processus de déchargement avec une aiguille fiable en carbure et une grande fenêtre de marquage.

Module Tronçonnage play
Module Tronçonnage

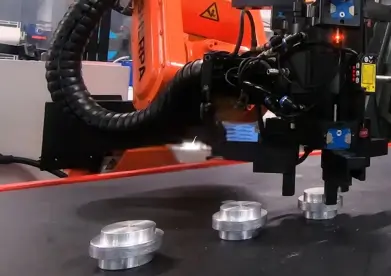
Module d'extension de tronçonnage pour fabriquer plusieurs semi-produits à partir d'une seule pièce brute.

Module Alignement play
Module Alignement

Station d'alignement pour le pré-positionnement de pièces moulées en vue d'une insertion orientée en position dans la machine de traitement.

Entraînement de broche électrique play
Entraînement de broche électrique

Automatisation des étaux sans passage rotatif, avec contrôle à couple précis du couple de serrage.

Portail spécialisé
dédié à l'automatisation CNC

Découvrez notre portail de connaissances consacré à l'automatisation des machines CNC modernes. Nous y partageons notre expertise, les meilleures pratiques et des informations concrètes sur l'utilisation de la robotique et les optimisations CNC. Découvrez comment des technologies innovantes telles que le SherpaLoader permettent de rendre les processus de production plus efficaces et d'accroître la compétitivité.

No article found

Prenez rendez-vous pour une démonstration !

Nous sommes ravis que les opérateurs puissent configurer et mettre en service le système sans formation préalable.

+49 711 2525 744 - 0

info@mafu-sherpa.com

    En cliquant sur « Envoyer », j'accepte le traitement de mes données conformément à la politique de confidentialité.

    Vous recevrez une réponse dans un délai d'un jour ouvrable.

    Nous vous répondrons dans un délai d'un jour ouvrable.